EN
DTF uzatmalar qanday ishlaydi: To'liq bosqichma-bosqich jarayon qo'llanmasi
DTF issiqlik uzatmasi bosilgan dizaynni ink, adgeziv chang, nazorat qilinadigan issiqlik va bosim bilan qoplangan PET plyonkasidan matoga o'tkazadi. Har bir bosqich tushunilgandan keyin ish jarayoni oddiydir, lekin bu 'bosib chiqarish va presslash' tezkor usuli emas. Plyonka bilan ishlash, oq ink qamrovi, chang tarqatilishi, quritish va press doimiyliklari barchasi yakuniy natijaga ta'sir qiladi.
Ushbu qo'llanma dizayndan sovuq ajratishgacha to'liq jarayonni qamrab oladi. U DTF ish jarayonini solishtirayotgan yoki takrorlanadigan ishlab chiqarish tartibini sozlayotgan do'konlar uchun mo'ljallangan. Aniq sozlamalar foydalanilayotgan ink, plyonka, chang, kiyim va jihozlar bo'yicha ko'rsatmalariga bog'liq, shuning uchun quyidagi diapazonlarni universal me'yorni emas, balki sinov uchun boshlang'ich nuqtalar sifatida qabul qiling.
DTF issiqlik uzatmasi paytida nima sodir bo'ladi?
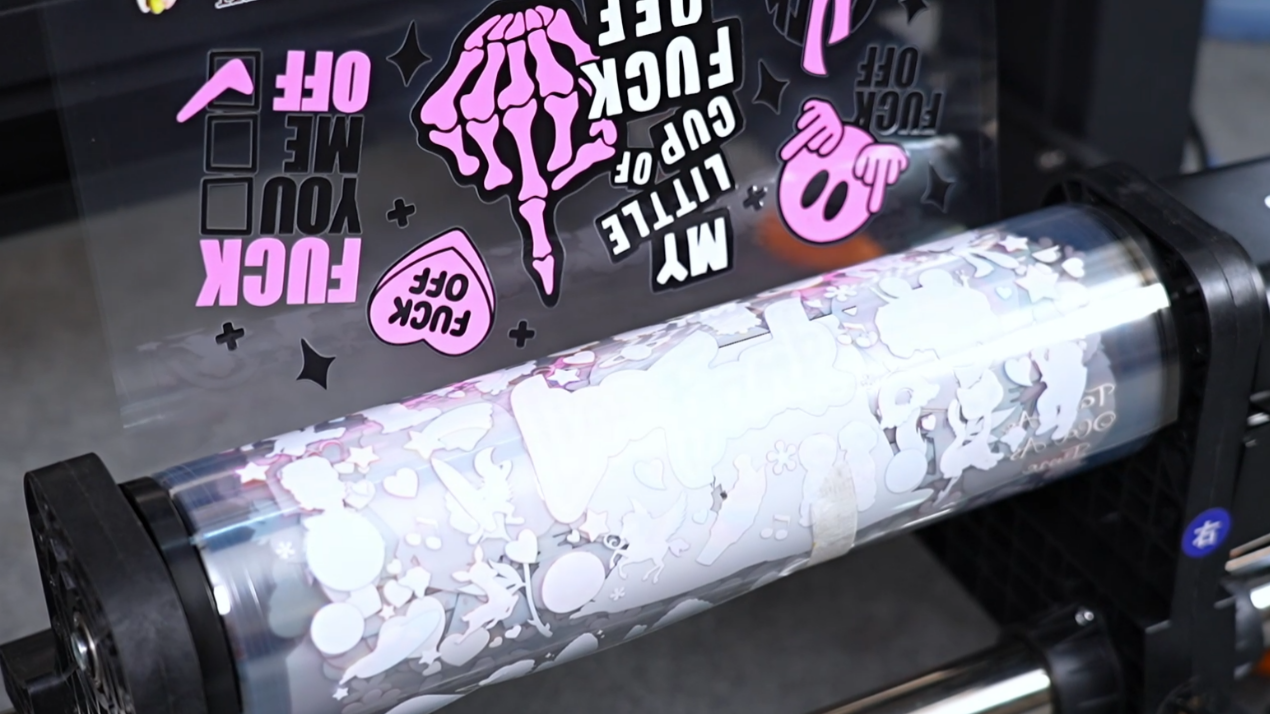
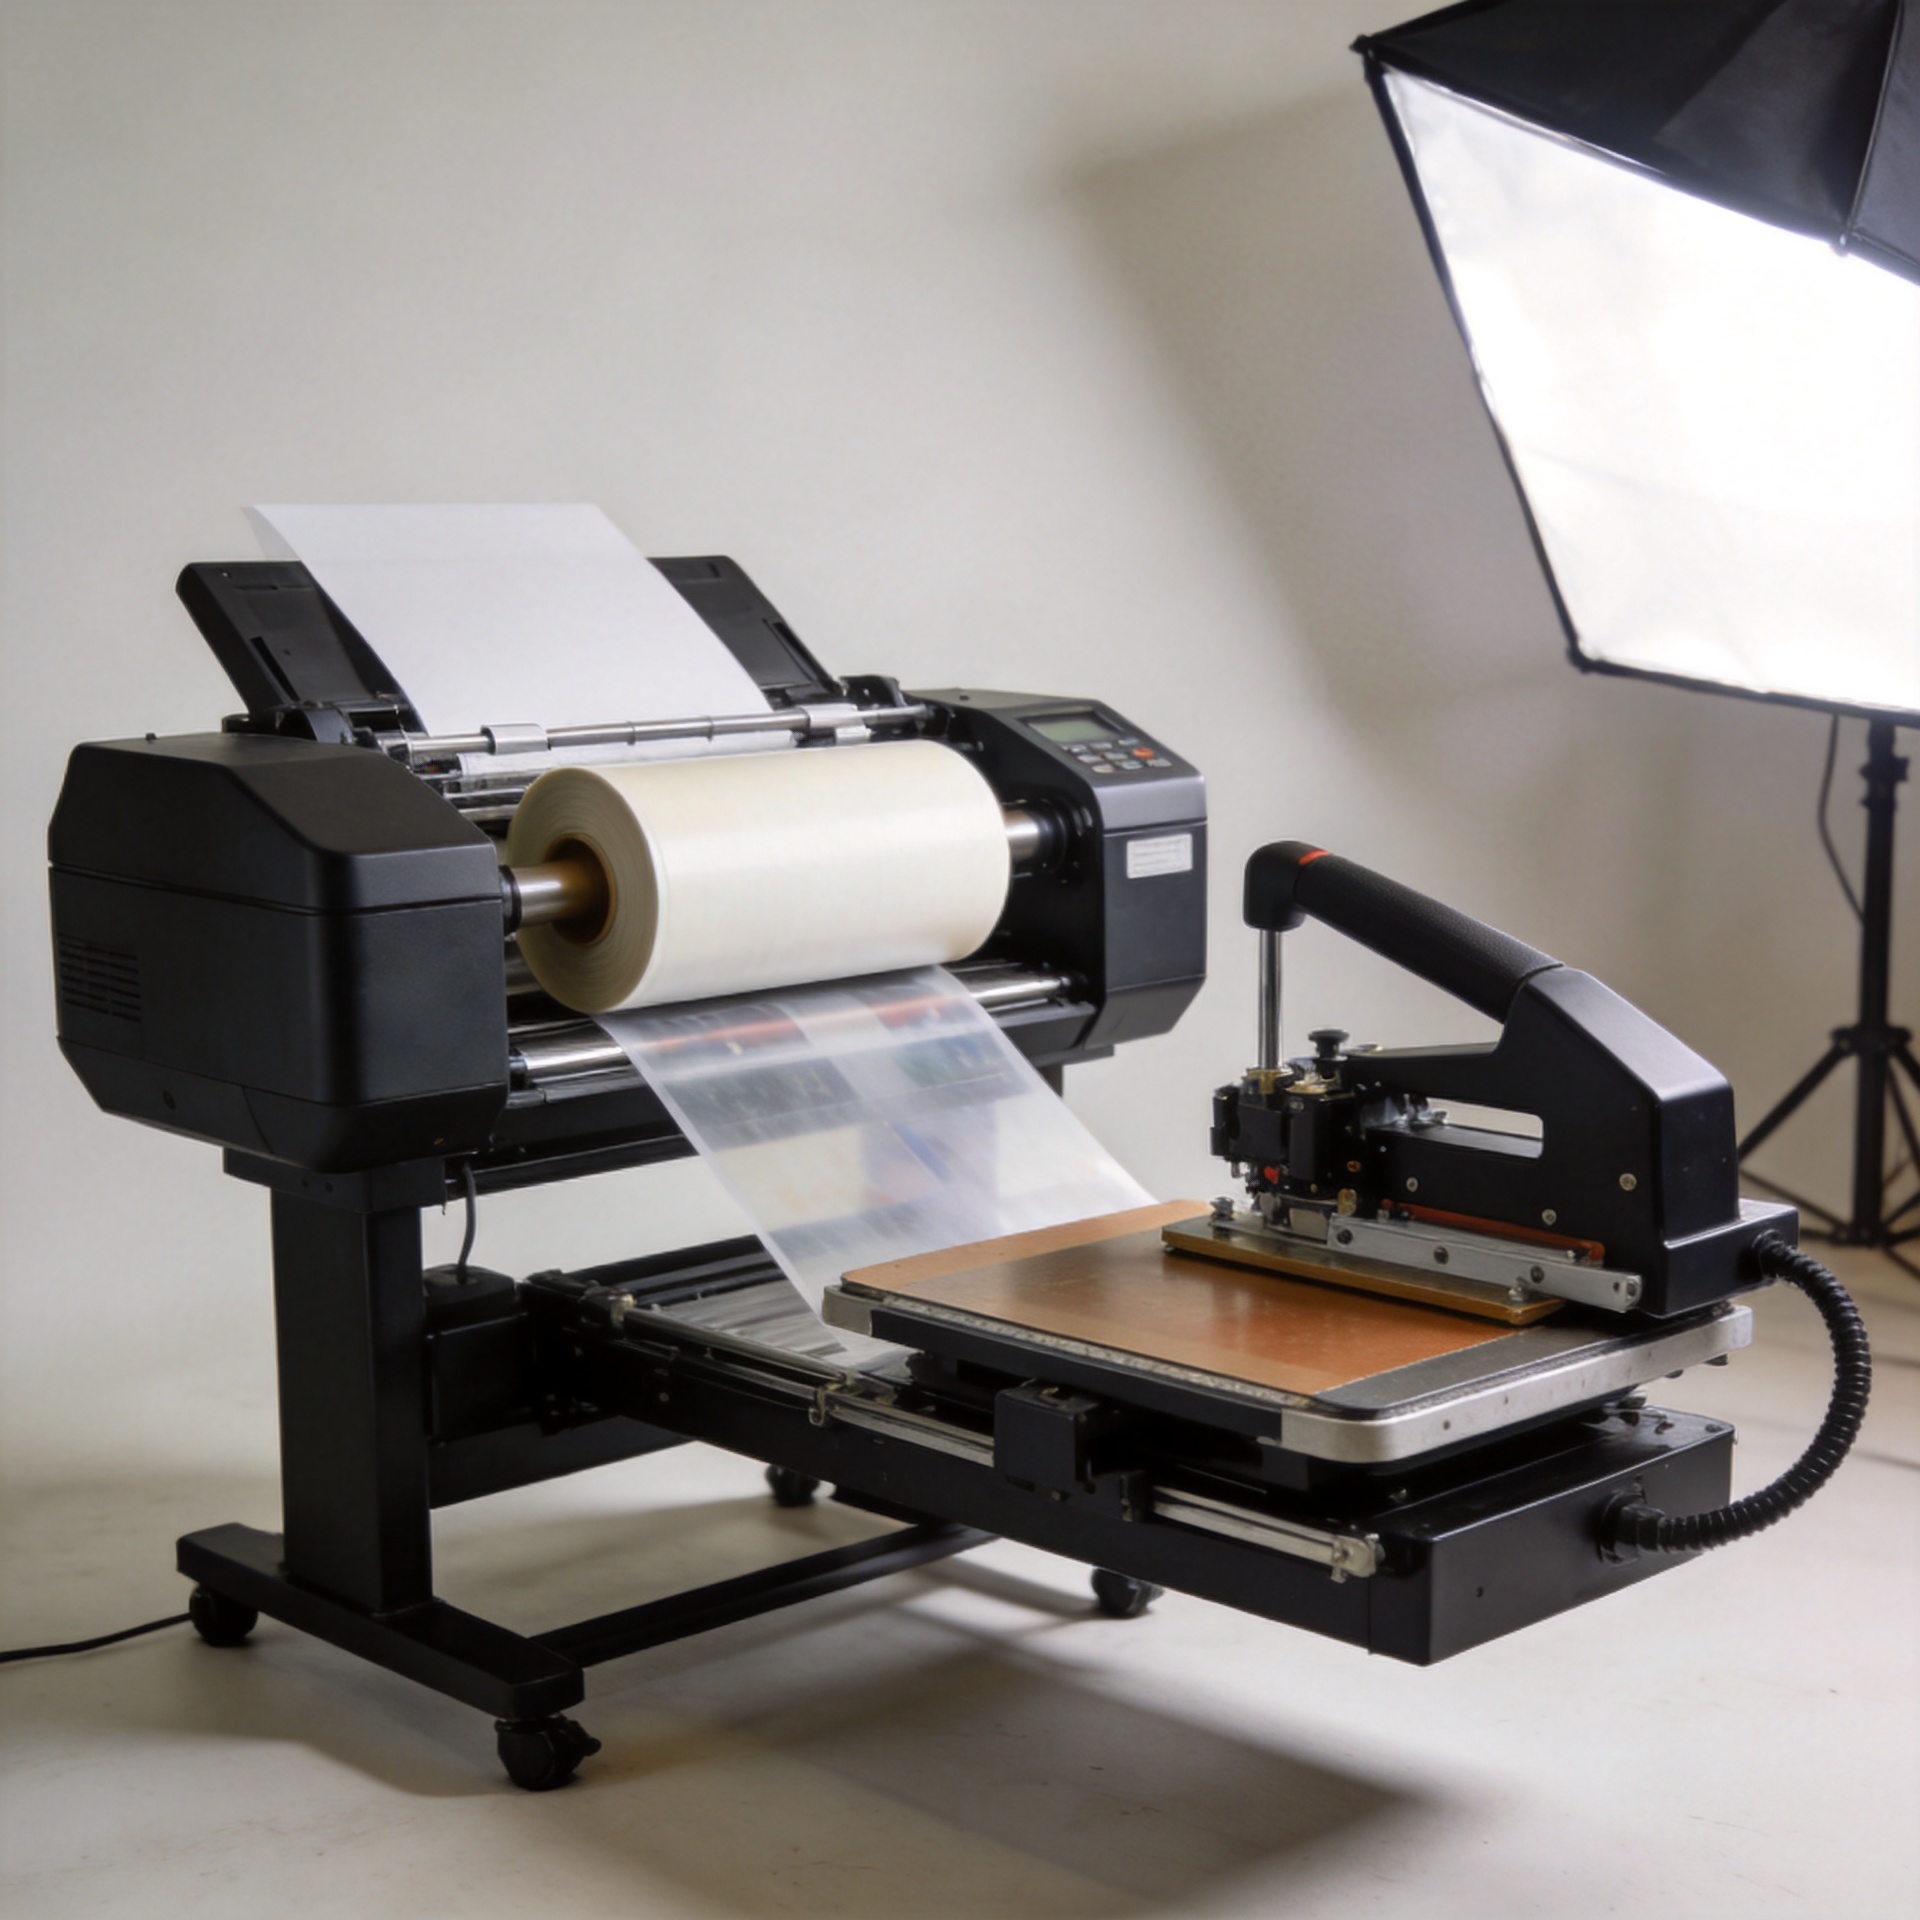
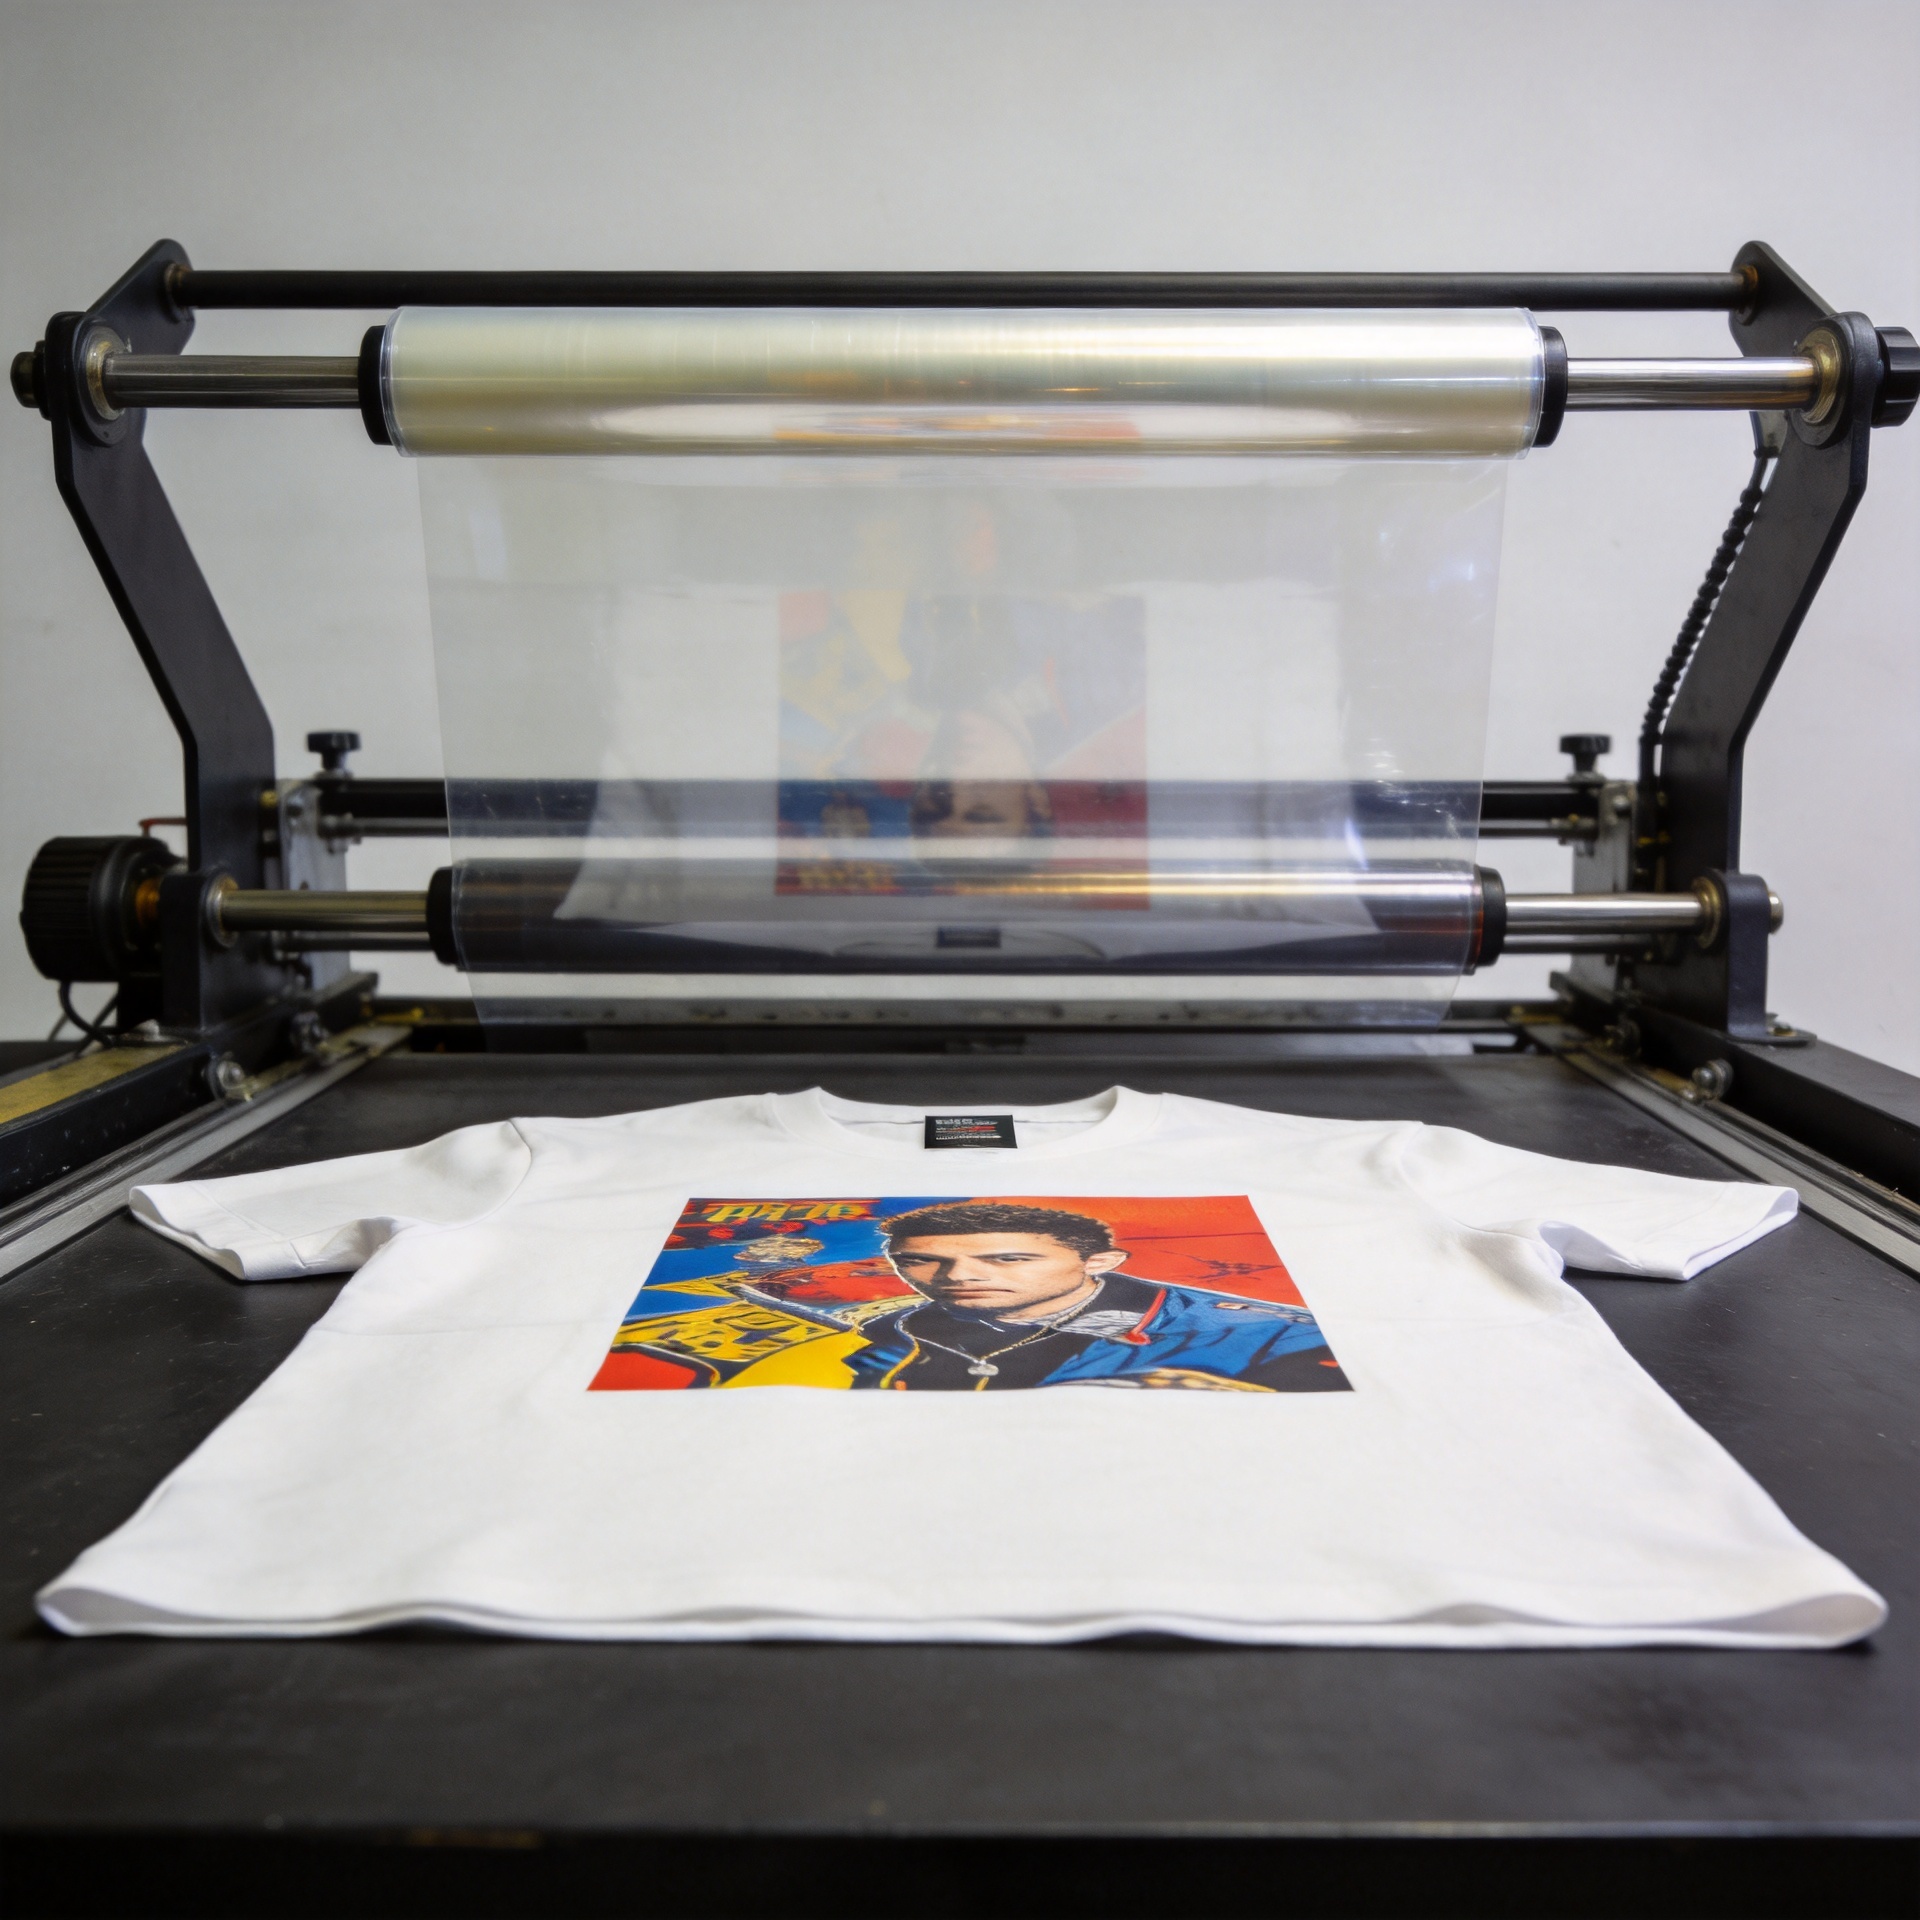
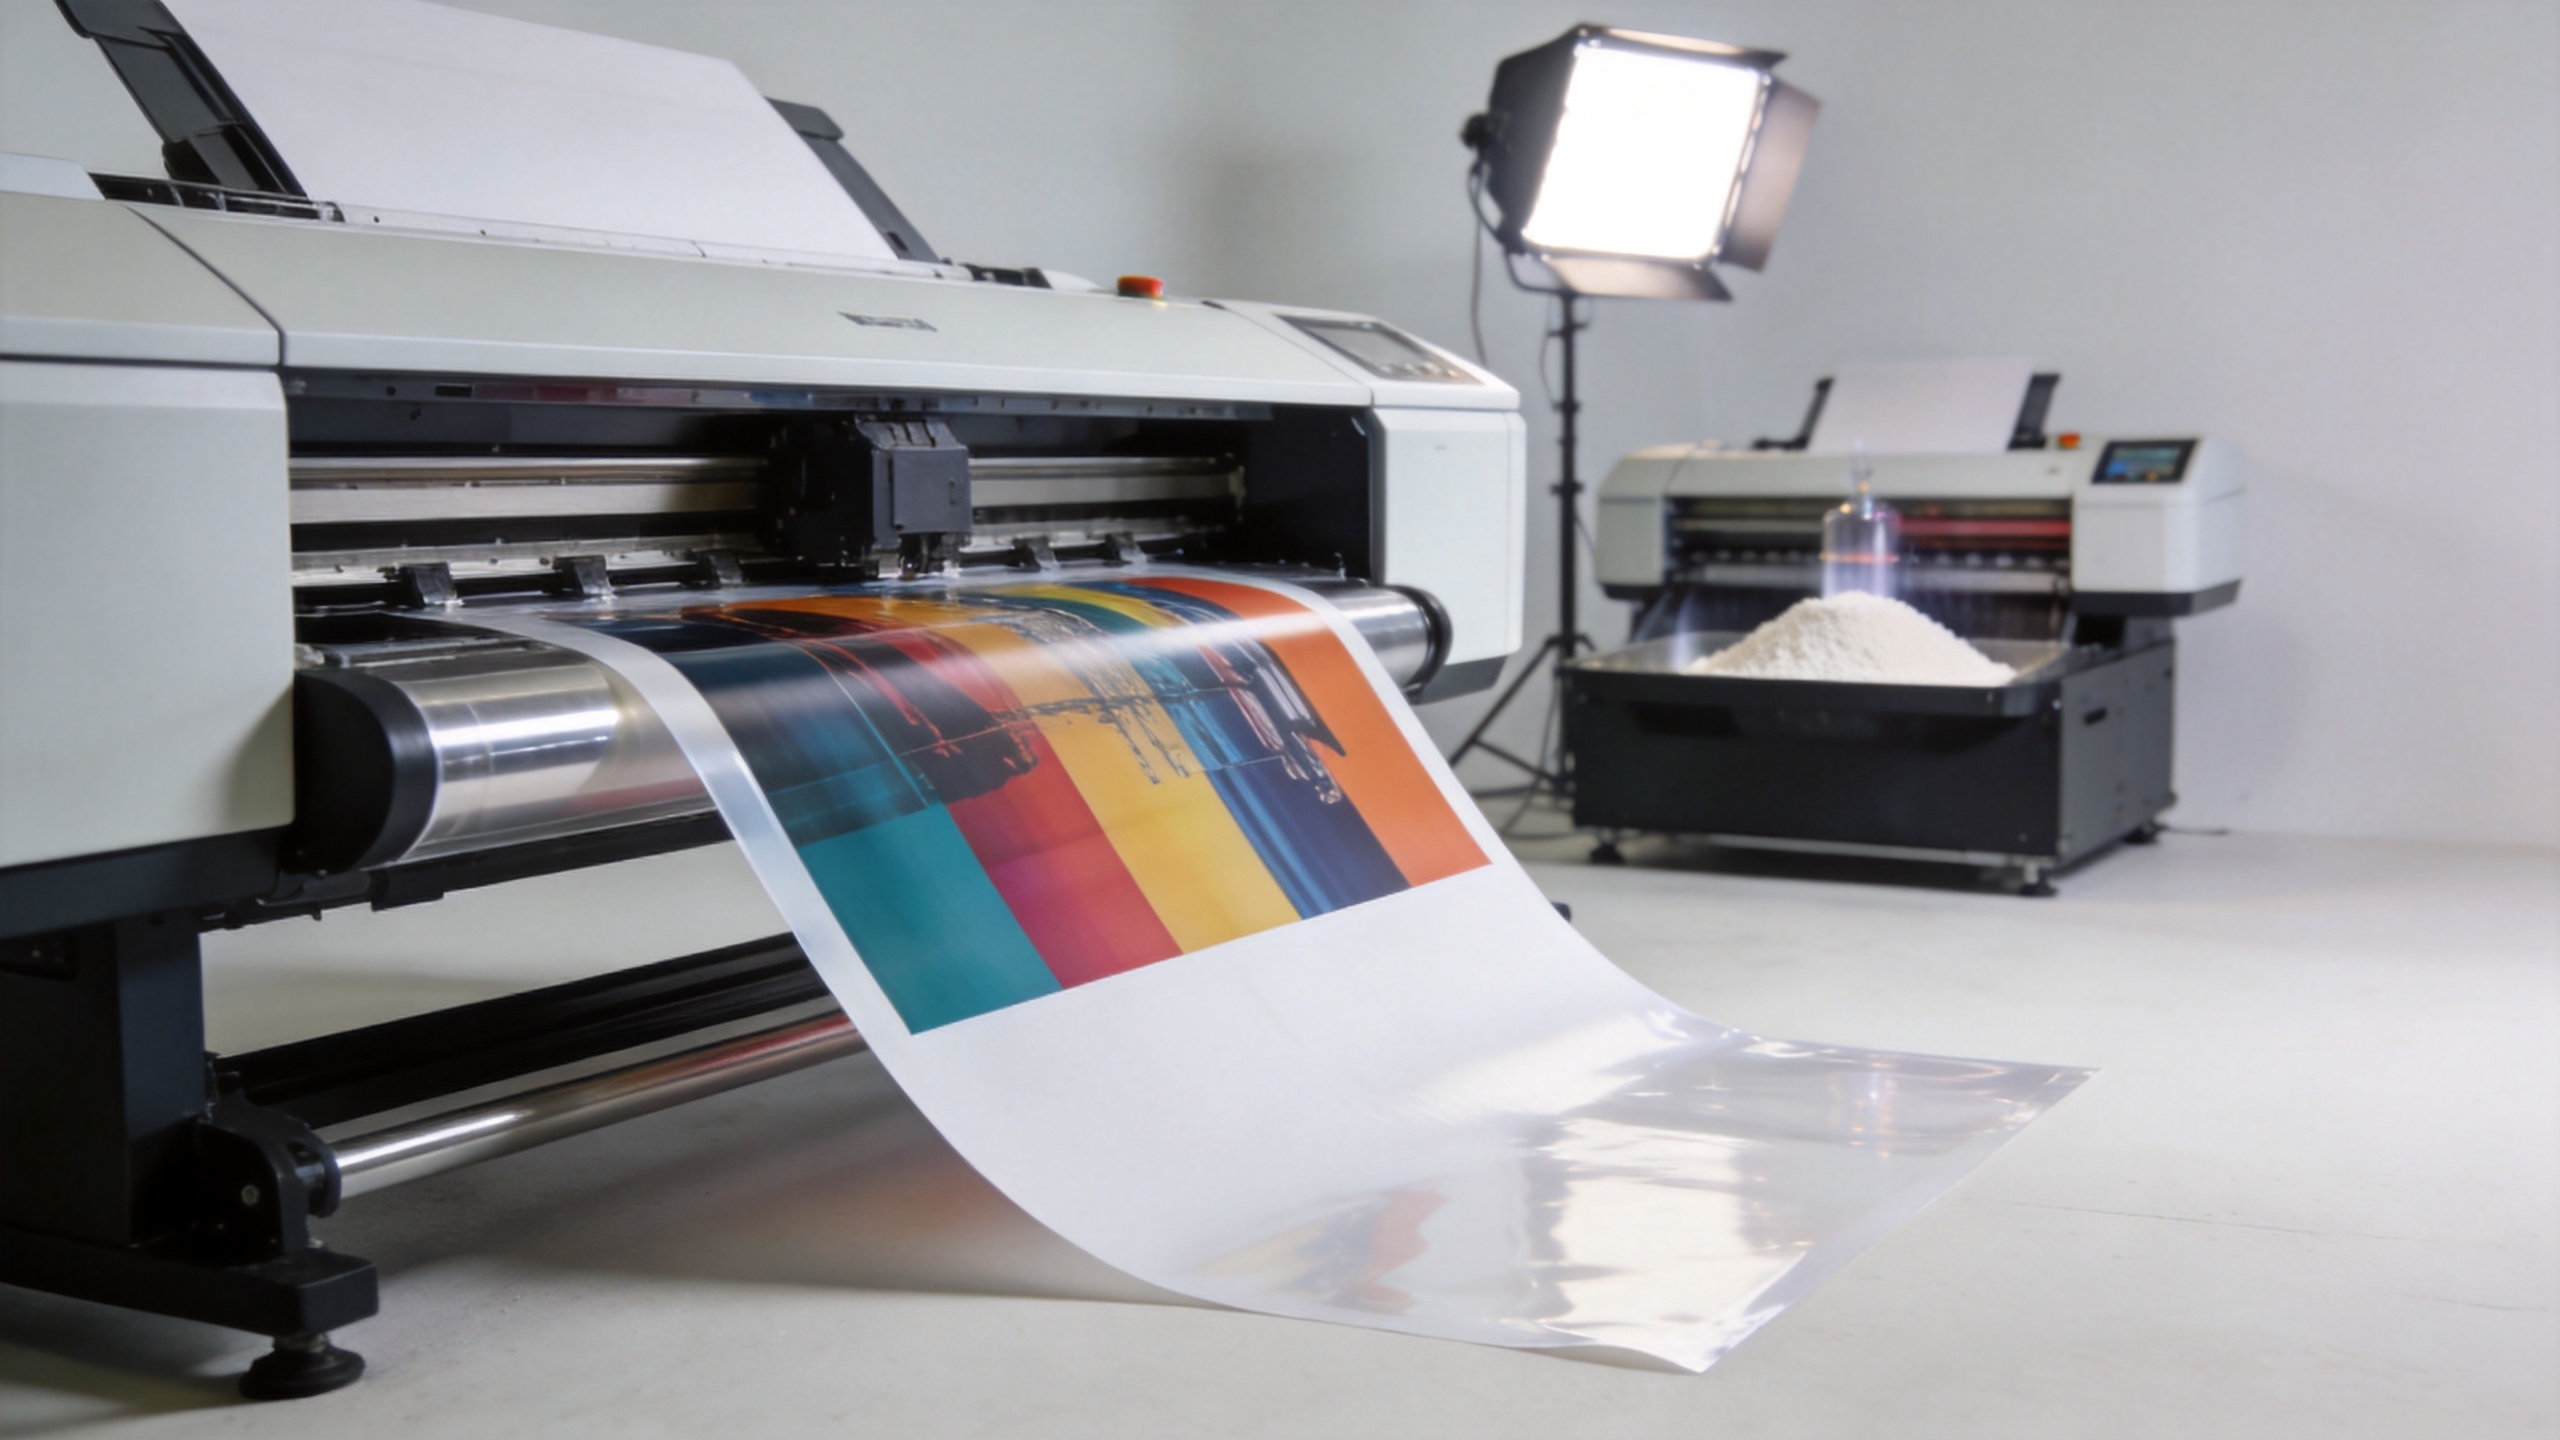
Odatda DTF issiqlik uzatish ish jarayonida dizayn dtf o'tkazish varoqlari ga bosiladi, rangli tasvirning orqasiga oq bo'yoq qatlamini bosib chiqariladi va issiqlik erituvchi yopishqoq changni bo'yoq hali nam bo'lganda qo'llaniladi. Qoplangan plyonka chang eriydigan qadar quritiladi va doimiy yopishqoq qatlam hosil qilinadi. Sovutgandan keyin uzatma kiyim ustiga qo'yiladi, siqiladi, plyonka sovuq yulib tashlanishini talab qilsa, sovutishga imkon beriladi va keyin yulib tashlanadi.
Muhim nuqta shundaki, printer, dTF filmi , bo'yoq, chang, pech va issiqlik siqish uskunasi bitta tizim sifatida ishlaydi. Faqat tozalik bilan bosilgan tasvir noyob chang yoki bir xil siqilmaslikni ko'rsatadigan press platinasi uchun kompensatsiya qila olmaydi.
1-qadam: Tasvir va RIP sozlamalarini tayyorlash
Yuqori sifatli grafikdan boshlang va bosishdan oldin mayda chiziqlarni, shaffof chegaralarni va mayda ajratilgan tafsilotlarni tekshiring. RIP ish jarayonida rangli qatlamlar odatda oq pastki qatlam bilan birga tayyorlanadi. Oq qatlam qorong'u kiyimlarda noziklikni ta'minlaydi; zaif qoplamalar uzatmadan keyin dizaynni sodda ko'rinishiga sabab bo'ladi.
Faol bo'lgan chiqish va plyonka kombinatsiyasi uchun taqdim etilgan yoki tasdiqlangan profilni ishlating. Agar dizayn kichik matn yoki juda nozik tafsilotlardan iborat bo'lsa, avval maydonda sinov o'tkazing. Mahsulotni ishlab chiqarishdan oldin cho'kma, oq bo'yoq zichligi yoki rezolyutsiyani sozlash, keyinchalik yakuniy transferni rad etishdan ancha tezroqdir.
2-qadam: To'g'ri qatlamlar tartibida PET plyonkaga bosib chiqaring
Tozalangan, quruq dtf o'tkazish varoqlari bosib chiqarish qoplamasi printerga qarab joylashtirilgan holda. Odatda naqsh aks ettirilgan holda bosib chiqariladi, shunda transferdan keyin to'g'ri o'qiladi. Rangli rasm avvalo, undan keyin orqasida oq bo'yoq bosib chiqariladi. Bu teskari qurilish DTF issiqlikli transferning to'g'ridan-to'g'ri matoga bosib chiqarishdan farqlanishining bir sababidir.
Plyonkani tekis saqlang va qoplamali sirtga tegmang. Plyonkaning egilishi, chang yoki barmoq izlari chetidagi nuqsonlar yoki bo'yoqning noaniq yopishuvini keltirib chiqarishi mumkin. Agar natijalar bir sudden roll kengligi bo'ylab o'zgarsa, printer nosozligini taxmin qilishdan oldin plyonkani saqlash sharoitini va oziq-ovqat berish g'altaklarini tekshiring.
3-qadam: Issiq-eruvchan changni tekis qo'llang
Oq bo'yoq hali nam bo'lganda, bosilgan maydonni DTF yopishqoq chang bilan qoplang va bosilmagan joylardan barcha bo'sh changlarni oling. Maqsad — bo'yoq ustida to'liq, tekis qatlam hosil qilish, lekin qalin qatlam emas. Kichik tafsilotlar atrofida ortiqcha chang presslashdan keyin notekis chegaraga sabab bo'ladi, shu bilan birga ochiq joylar yopishqoqlikni kamaytiradi.
Bu yerda tizimli fikrlash muhim ahamiyatga ega. dTF filmi va yopishqoq chang bo'yoq va changlanish usuli bilan mos kelishi kerak. Material varianti uchun quyidagiga qarang DTF Issiq O'tkazuvchi Filmlar uchun Oq Ko'plovchi Sirtqi Yopish Uchun Issiq Yopish Chiziqi . Hech qanday mahsulot sahifasini faol iste'mol qilinadigan materiallaringiz uchun operatsion ko'rsatmalar o'rniga qo'llamang.
4-qadam: Plyonkani qo'rqitmasdan transferni changlang
Changlanish changni silliq yopishqoq qatlamga eritadi va bosma tasvirni saqlab turadi. Nashr etilgan jarayon qo'llanmalarida bu bosqich ko'pincha 300–325°F (149–163°C) oralig'ida ko'rsatiladi, lekin to'g'ri harorat va vaqt sizning chang turi, dTF filmi , va pech. Avvalo iste'mol qilinadigan mahsulot yetkazib beruvchisining ko'rsatmalariga amal qiling va natijani nazorat qilinadigan sinov bilan tasdiqlang.
Faqat namoyish etilayotgan haroratga tayanmasdan, filmni kuzating. Qoplamali qatlam bir xil, biroz yaltiroq qatlamga aylanishi kerak. Donador qolgan chang maydoni yetarli issiqlik yetishmasligini bildirishi mumkin; ortiqcha issiqlik filmda shakl o'zgarishiga, rang siljishiga yoki qoplamali qatlamning bashorat qilinmaydigan xatti-harakatlarini keltirib chiqarishiga sabab bo'ladi. O'tkazishni qayta ishlashdan keyin uni qaytishini kutib, tekis sirtga qo'ying.
5-qadam: O'tkazmani kiyim ustiga issiqlik bilan presslang
Agar kerak bo'lsa, kiyimni qisqa muddatga oldindan presslang, burushlar va namlikni olib tashlang, quritilgan o'tkazishni joylashtiring va barqaror issiqlik va bosim qo'llang. Tijoratda odatda taxminan 300–325°F (149–163°C) da 10–15 soniya davomida ishlatiladi, lekin kiyim tarkibi, o'tkazish tizimi va press sozlamalari ham muhim ahamiyatga ega. Har bir gazlama turiga mos keladigan sozlamalarni eslab qolmasdan, ularni yozib qo'ying.
Bosim bir xil taqsimlanishi odatda kam baholanadi. Press o'z sozlangan haroratga yetib borsa ham, platenning bir tomoni boshqa tomoniga nisbatan boshqacha urilganda natijalar bir xil bo'lmasligi mumkin. Agar chet qismi uzilib ketib, markazi yopishib qolsa, boshqa barcha o'zgaruvchilarni o'zgartirishdan oldin bosim va kiyim tigilishlarini tekshiring.
6-qadam: Sovutib yirtiladi, yakuniy press qiladi va tekshiriladi
Sovuq yirtiladigan tizim uchun transferni to'liq sovutgandan keyingina tashqi qoplamani silliq, nazorat qilinadigan harakatda olib tashlang. Juda erta tortish detallarni ko'tarib yuborishi yoki yopishqoq bog'lanishni buzishi mumkin. Yirtilgandan keyin ko'p ish jarayonlarida sirt sifatini yaxshilash va transferni mustahkamlash uchun himoya qog'oz yoki etkazib beruvchi tavsiya qilgan qopqoq varaq bilan qisqa yakuniy press qilinadi.
Natijani oddiy yorug'likda tekshiring: to'liq bo'lmagan chetlar, rang o'zgarishi, qo'pol chang belgilari va juda qattiq tuyuladigan joylarni qidiring. Qaytariladigan issiqlik presi profilini o'rnatgandan keyingina yuvishni sinab ko'ring. Muvaffaqiyatli DTF issiqlik uzatish bitta yaxshi namuna bilan emas, balki turli dizaynlar va kiyimlarda doimiy natijalar bilan aniqlanadi.
Keng tarqalgan DTF jarayoni xatolari va amaliy yechimlar
- Oq qoplamada maydonchalar: issiqlik presini o'zgartirishdan oldin teshiklar holatini, oq bo'yoq aylanishini va RIP oq qatlamini tekshiring.
- Rasm tashqarisida chang: changni silkitish yoki olib tashlashni yaxshilang; uzilgan chang uzatishdan keyin ko'rinadi.
- Yomon birikish: chang qoplamasini, quritish natijasini, gazlama namligini va aslida platen bosimini shu tartibda tekshiring.
- Pelenka qopqog'ini yirtilishi: pelenka qopqog'ini issiq, ilgari sovutgan yoki sovuq qilib yirtilishini tasdiqlang, so'ngra yetkazib beruvchi ko'rsatmalariga mos ravishda vaqt va haroratni qayta baholang.
- Tekis emas chetlar: pilimni tekis va quruq holda saqlang va o'ralish tarangligi hamda platen bilan aloqasini tekshiring.
Takrorlanadigan DTF ish jarayonini yarating
Yangi operatorlar uchun doimiylikka erishishning eng tez yo'li oddiy sinov jurnali: dizayn turi, pilim partiyasi, chang, quritish sozlamasi, press sozlamasi, gazlama, ajratish vaqtining belgilanishi va natija. Bu yozuv bitta muvaffaqiyatli natijani ishonchli jarayondan ajratib beradi. Asosiy ko'rsatkichlar barqaror bo'lgandan keyin A3 ishlab chiqarish varianti, masalan, Sunika SK-A3 DTF Printer F1080 330mm A3 Filimga To'g'ridan To'g'ri Printer faqat printer spetsifikatsiyalariga asoslanib emas, balki bir xil tizim kontekstida baholanishi mumkin.
DTF issiqlik orqali uzatish nazorat qilinadigan tartiblarga e'tibor beradi. Bir xil iste'mol materiallaridan boshlang, har bir gazlamani alohida tekshiring va har bir sinovda faqat bitta o'zgaruvchini o'zgartiring. Bu yondashuv jarayonni aniqlashni osonlashtiradi va boshlang'ich darajadagi foydalanuvchilar uchun har kungi ishlab chiqarish uchun qo'llaniladigan standartni ta'minlaydi.