EN
DTF тасымалдары қалай жұмыс істейді: Толық қадам-қадам процесс бойынша нұсқаулық
DTF жылу берілуі басылған дизайнды бояу, желім ұнтағы, бақыланатын жылу және қысым арқылы бетінде қапталған PET плёнкасынан матаға көшіреді. Әрбір кезеңдегі өткізулер түсінілген кезде жұмыс процесі қарапайым болады, бірақ бұл «басып шығарып, қысып қою» қысқартылған әдіс емес. Плёнканы ұстау, ақ бояудың жабылуы, ұнтақтың таратылуы, кептіру және престің тұрақтылығы соңғы нәтижеге әсер етеді.
Бұл нұсқаулық суреттен суық жолмен ажыратуға дейінгі толық процесті қамтиды. Ол DTF жұмыс процесін салыстыратын немесе қайталанатын өндірістік реттілікті орнататын кәсіпорындар үшін әзірленген. Дәл параметрлер қолданылатын бояу, плёнка, ұнтақ, киім және жабдықтардың нұсқаулықтарына байланысты, сондықтан төмендегі диапазондарды универсалды сипаттамалар емес, тек сынақ үшін бастапқы нүктелер ретінде қабылдаңыз.
DTF жылу берілуі кезінде не болады?
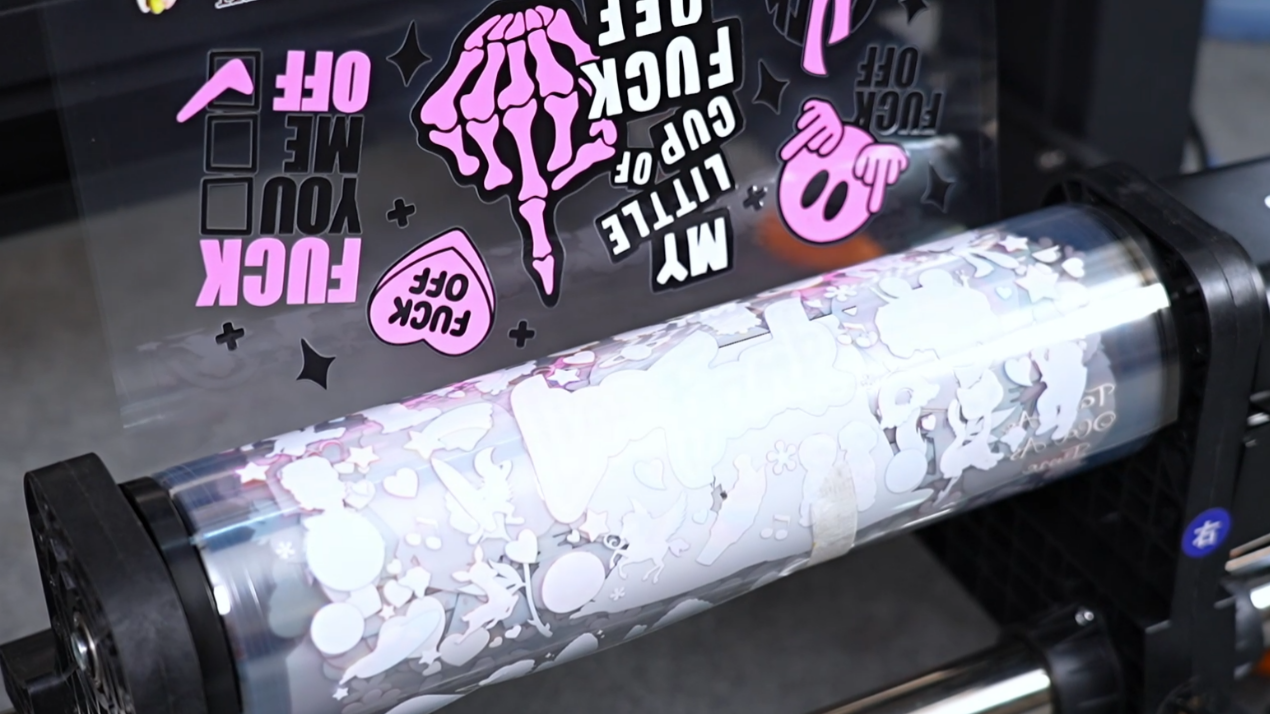
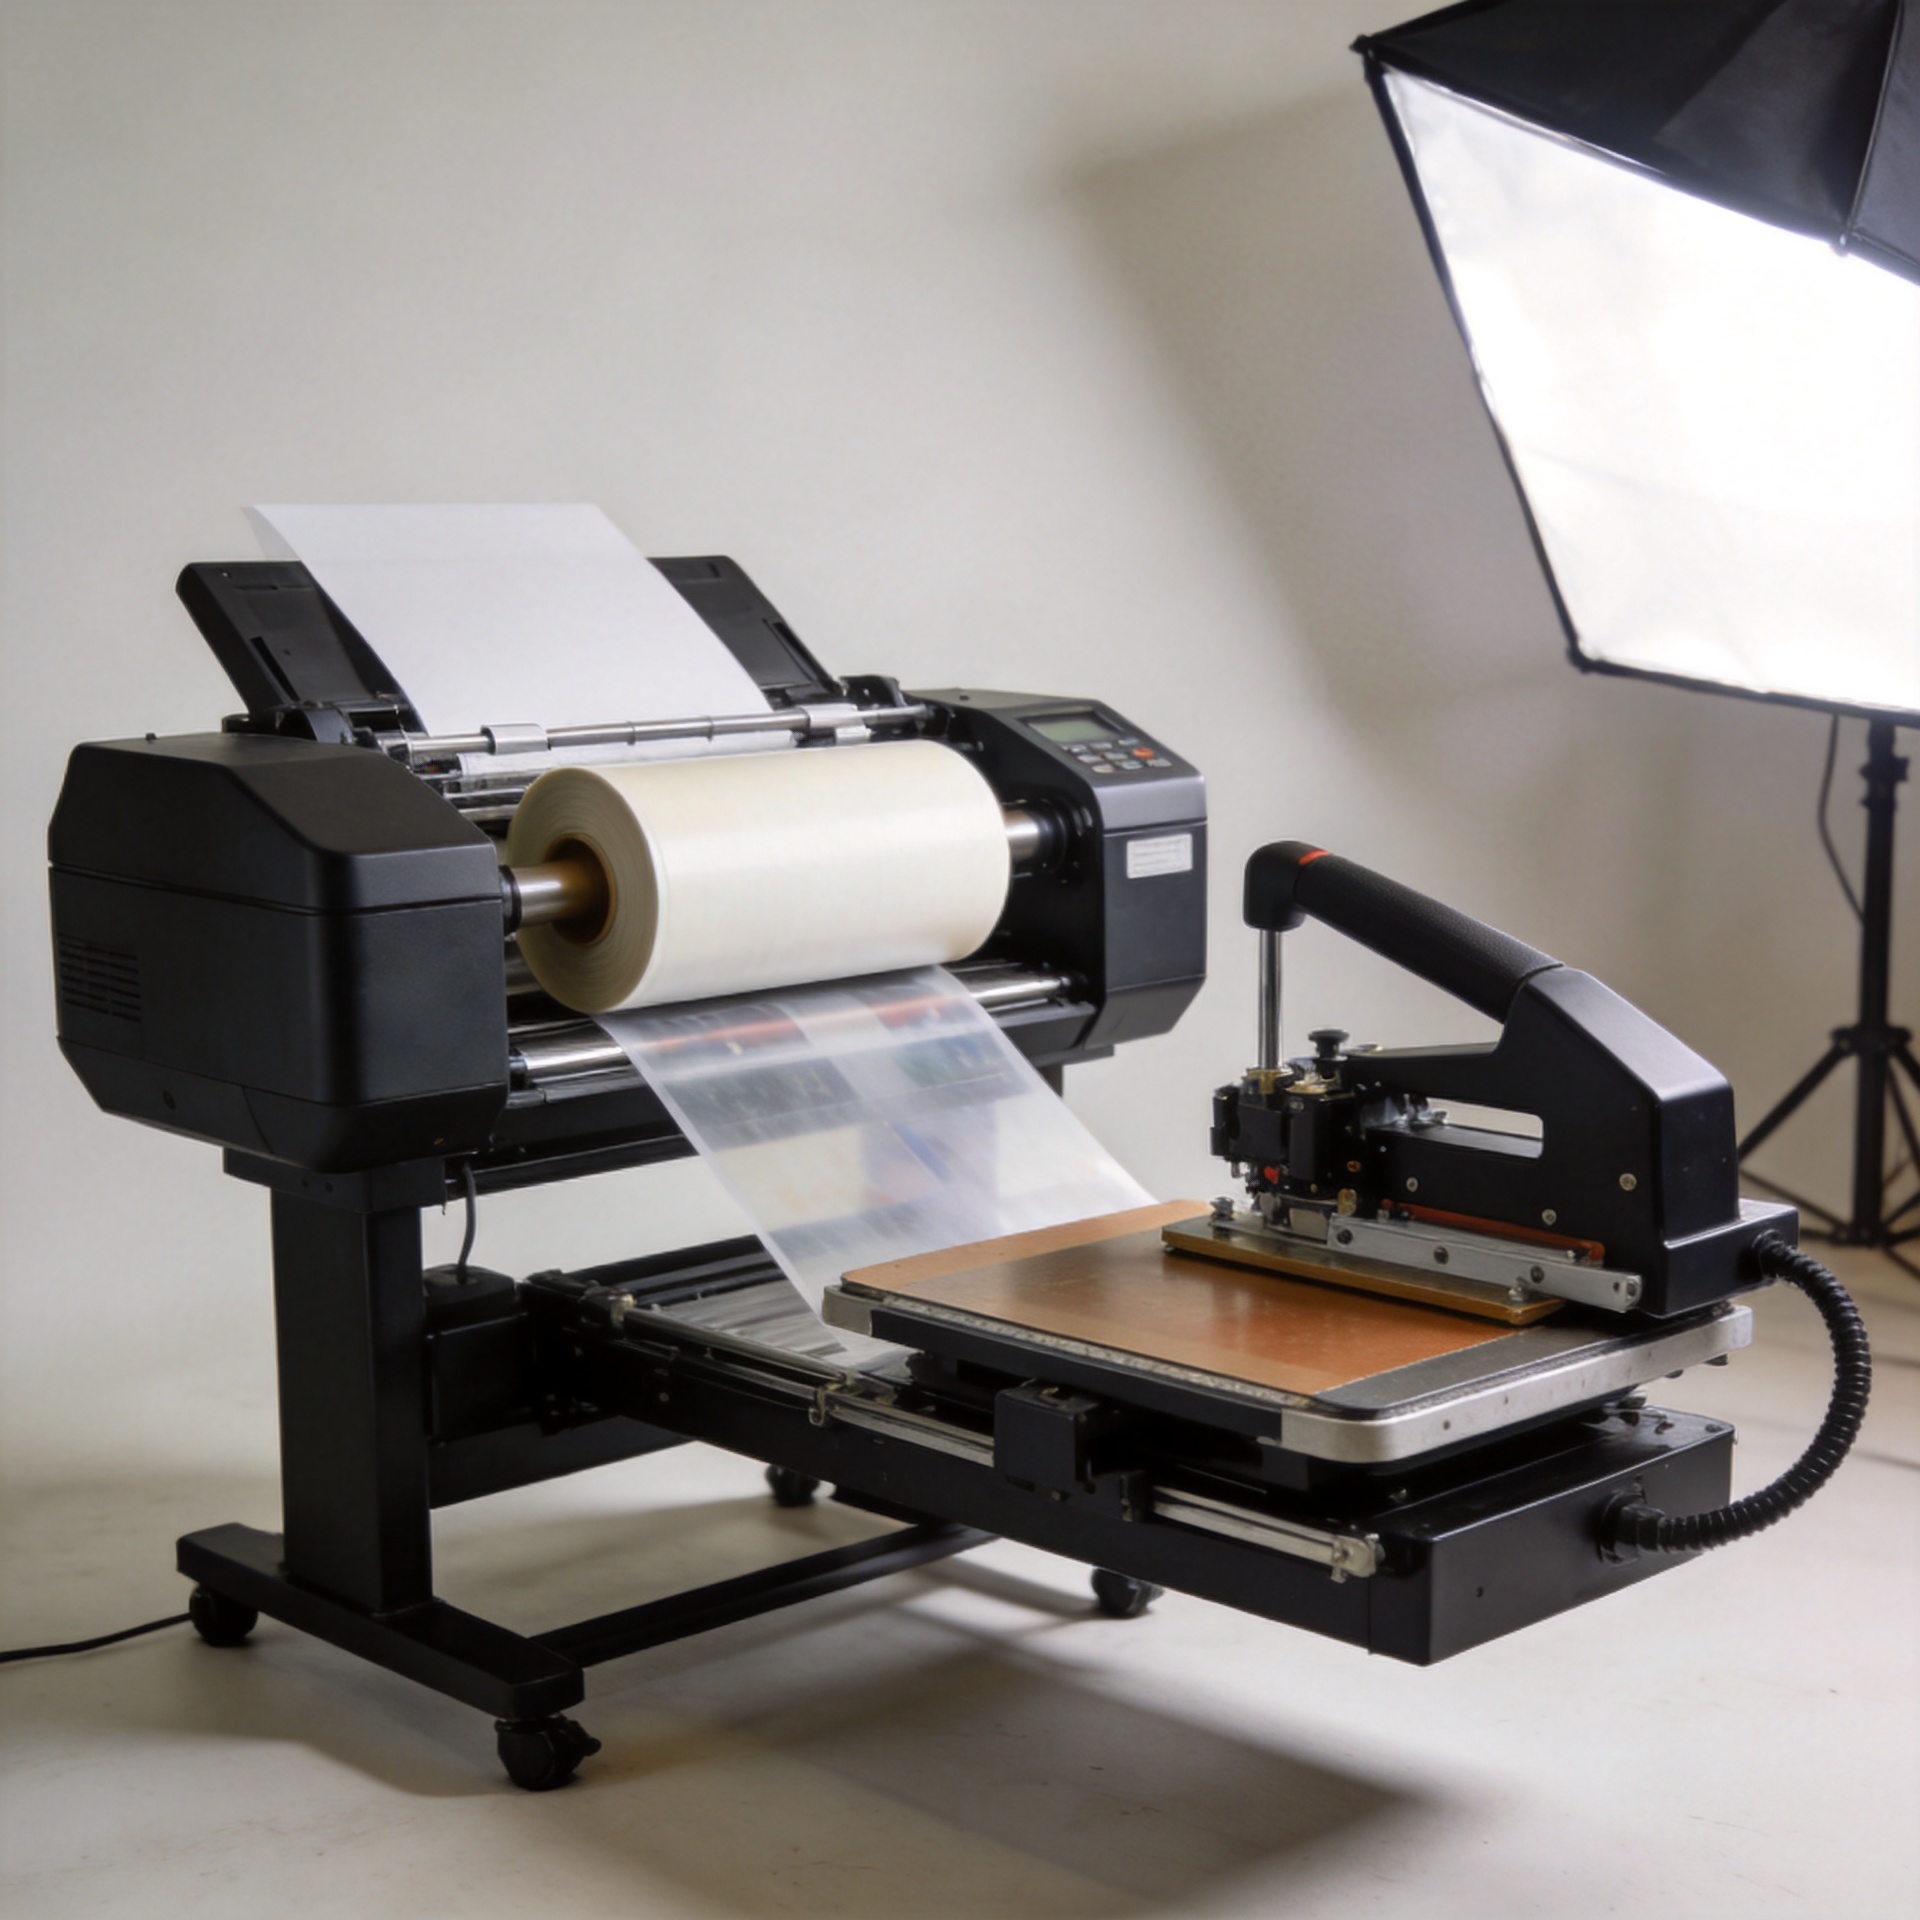
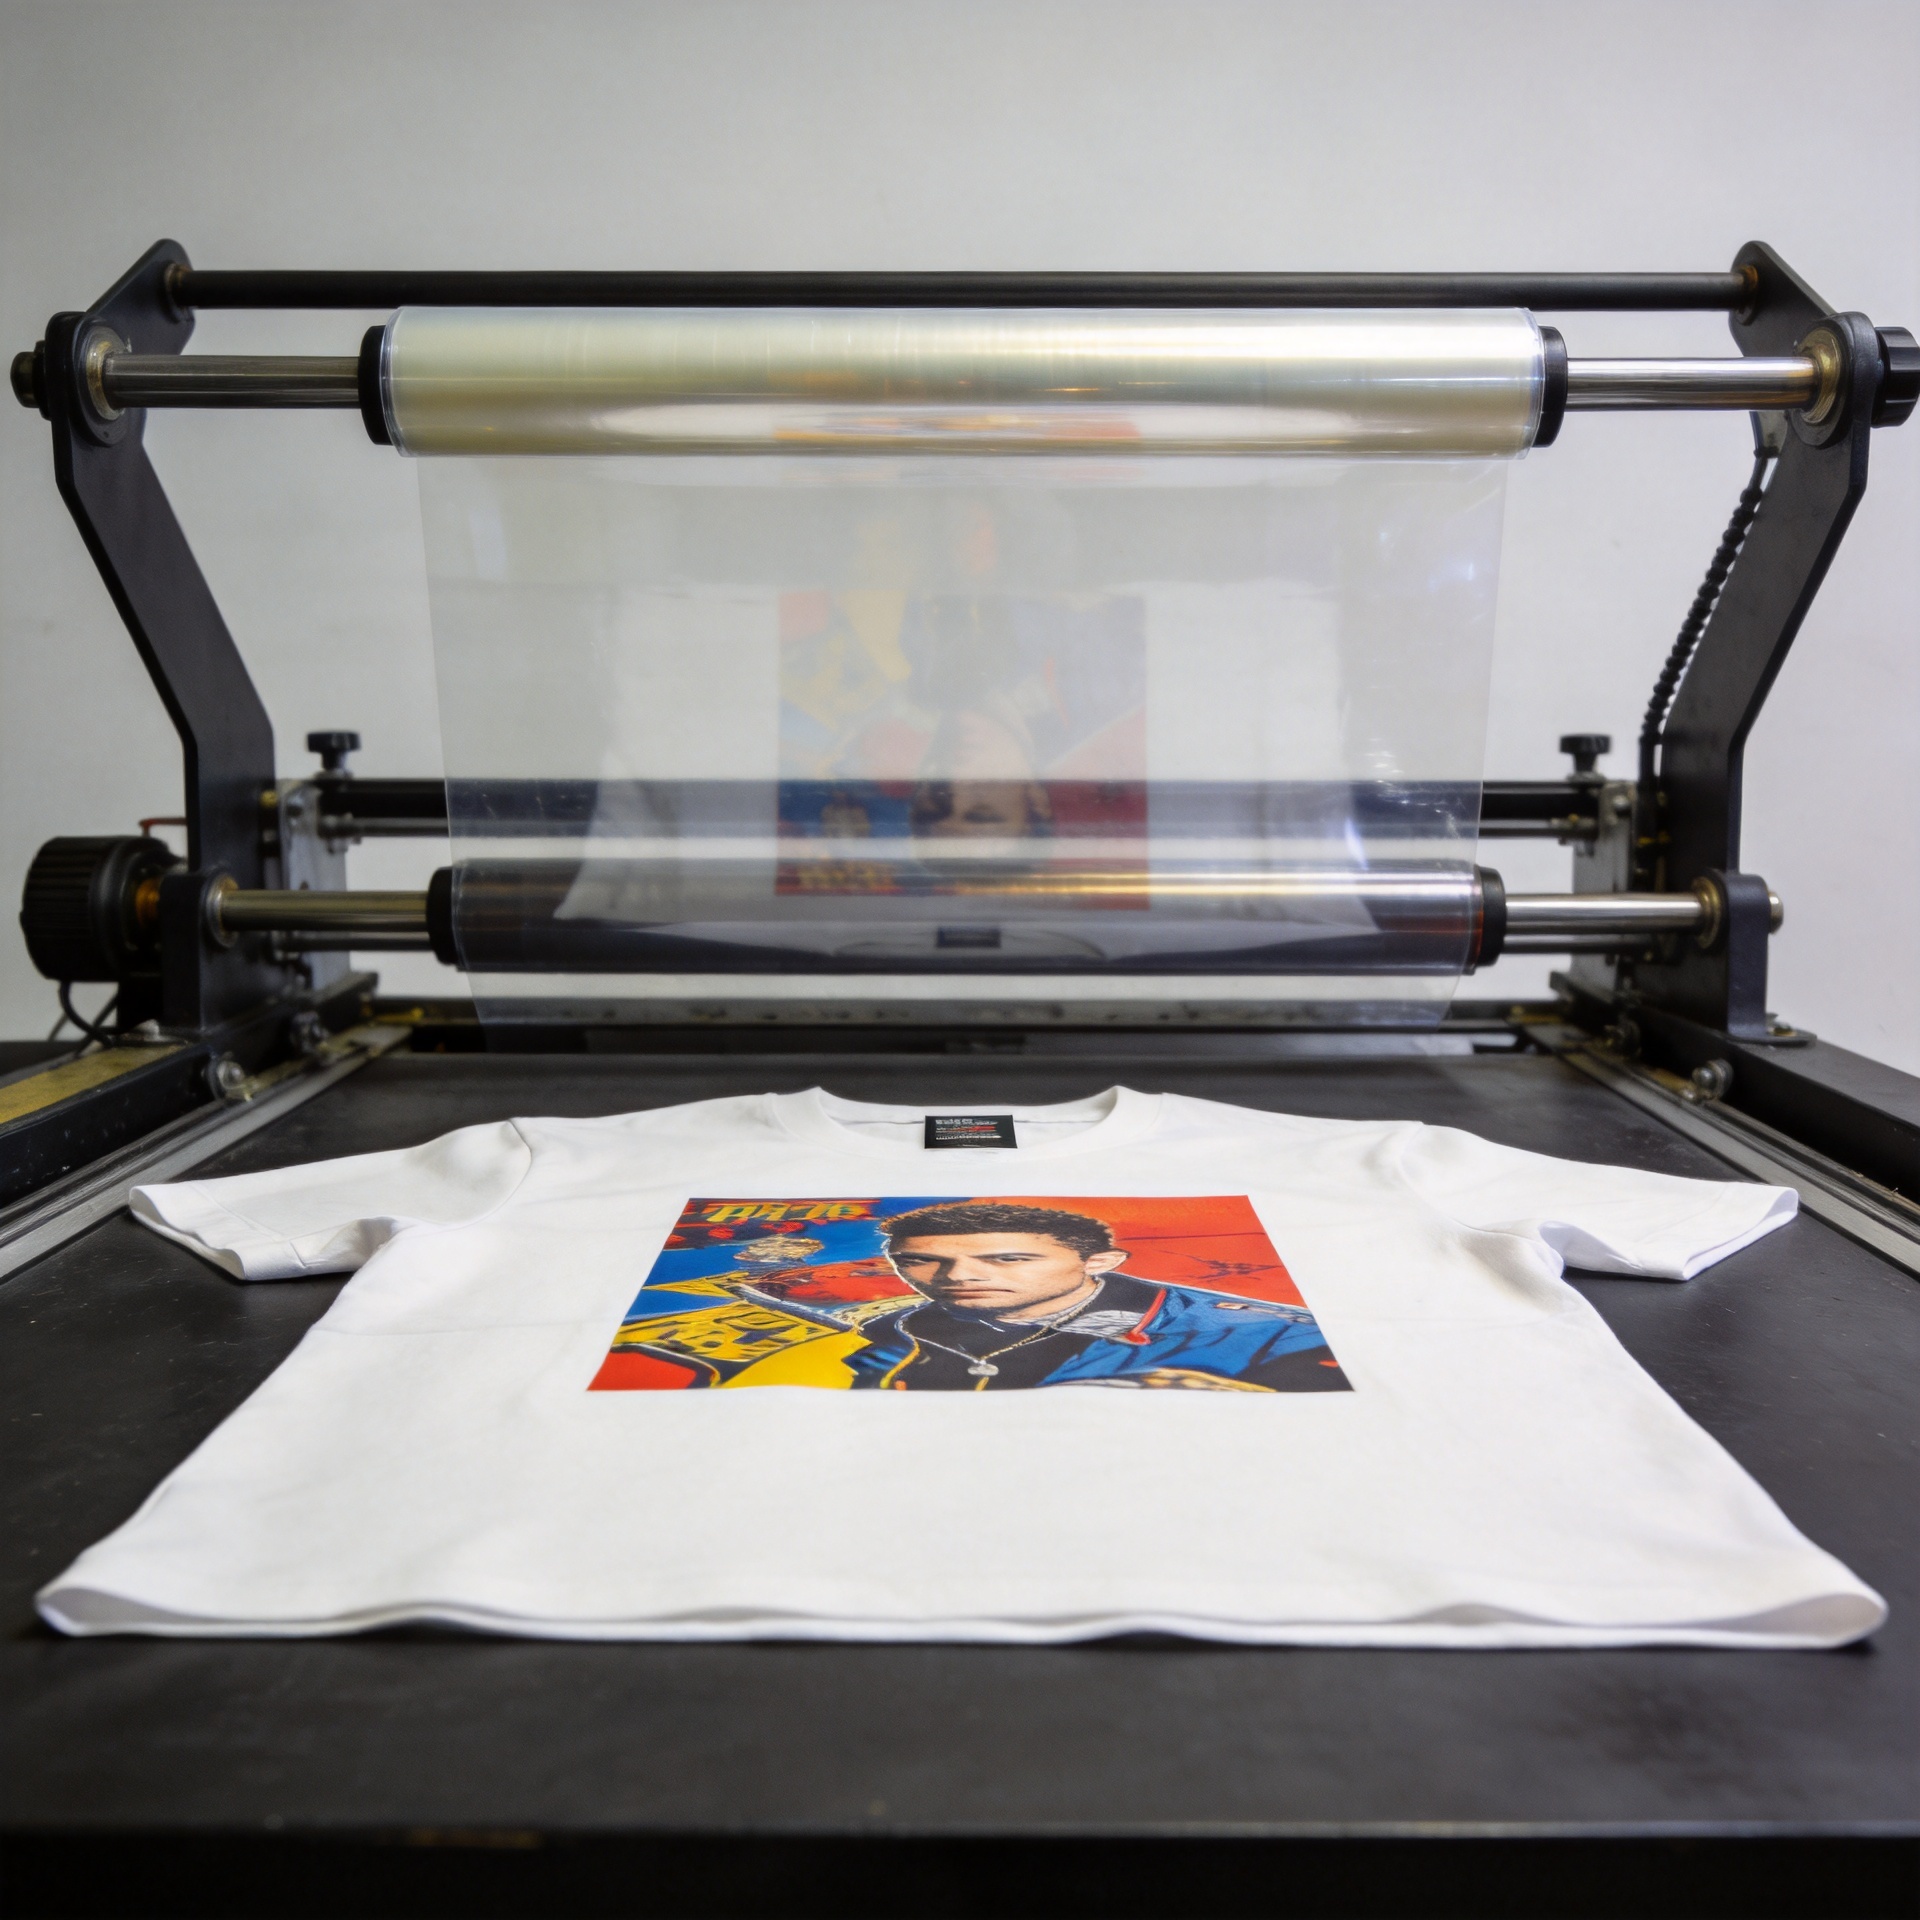
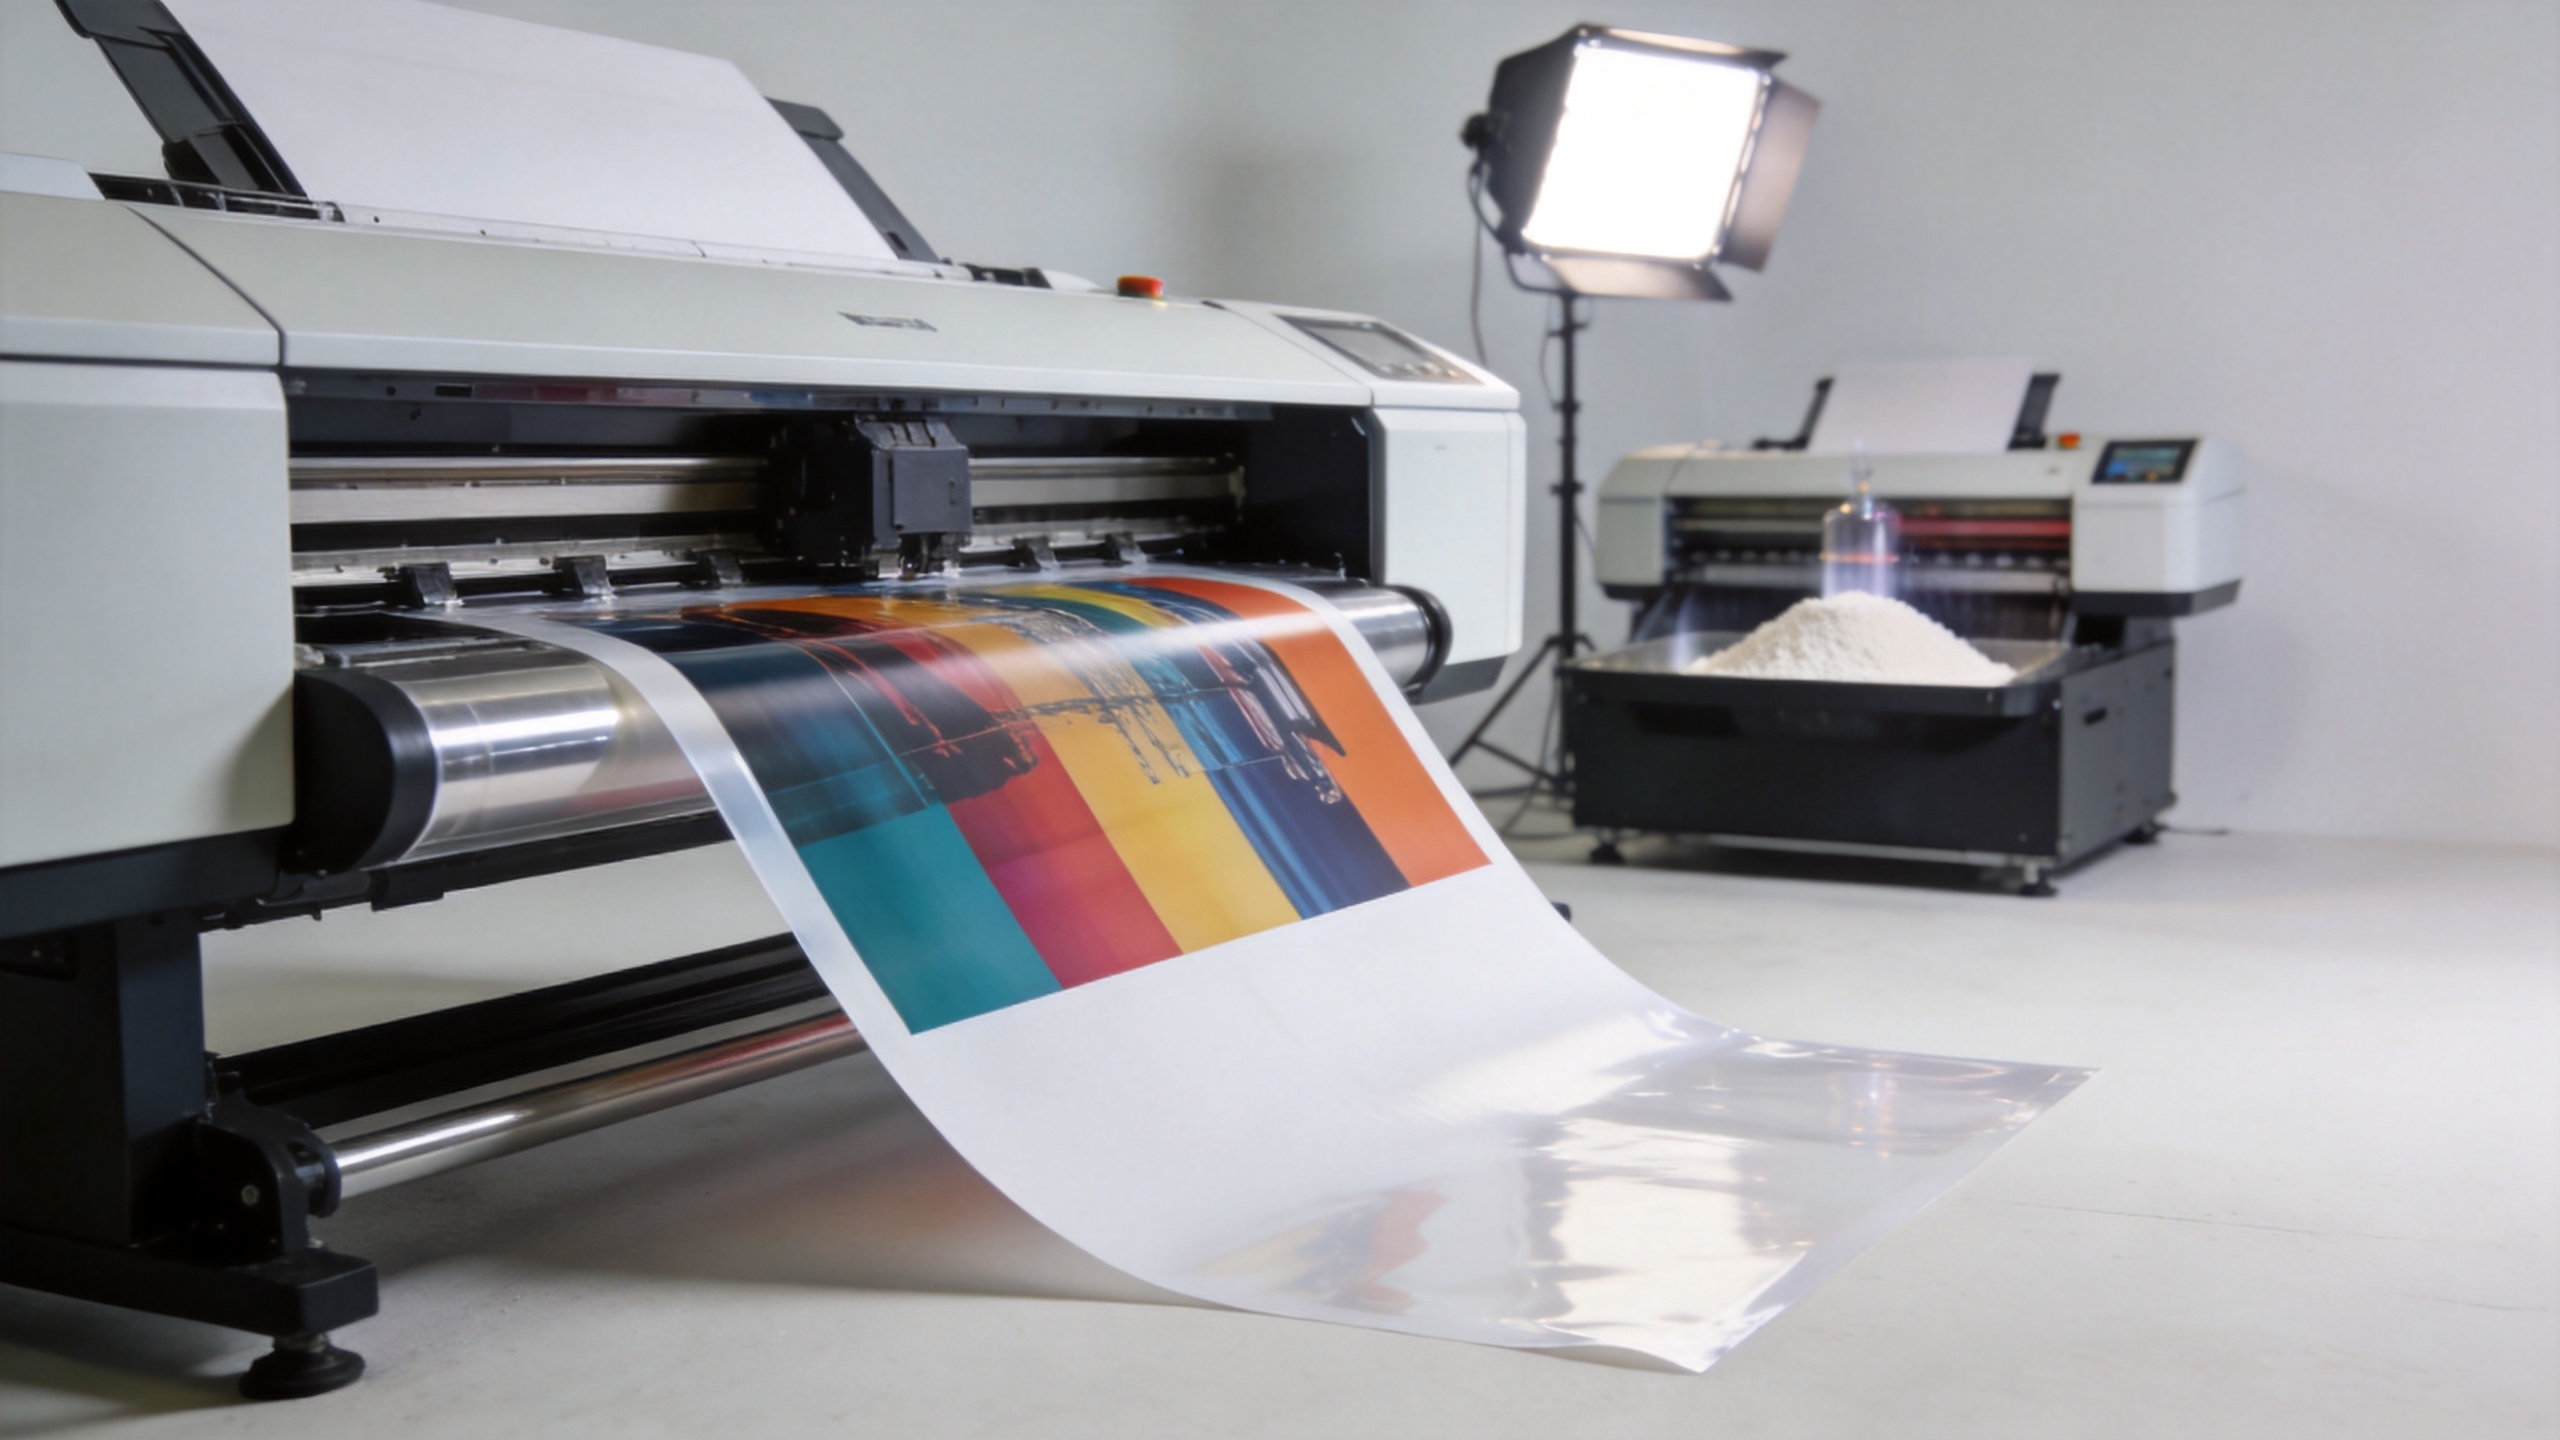
Типтік DTF жылу берілуінің жұмыс процесінде дизайн PET плёнкасына басылады dtf ауыстыру парақтары , түсті суреттің артында ақ-бояу қабаты басылады, және осы бояу әлі ылғалды кезде ыстық балқытқыш желім ұнтағы қолданылады. Қапталған плёнка ұнтақ біркелкі желім қабатына дейін балқығанша кептіріледі. Суытудан кейін трансфер киімге орнатылады, қысым түсіріледі, плёнканың суытуын талап ететін жағдайда суытылады, содан кейін алынып тасталады.
Негізгі мәселе — принтер dTF фильмі , бояу, ұнтақ, пеш және қысымдық пресс бір жүйе ретінде жұмыс істеуі керек. Таза басылым ғана тең емес ұнтақ немесе қысымы біркелкі емес пресс плитасын компенсациялай алмайды.
1-қадам: Суреттің және RIP параметрлерінің дайындалуы
Жоғары сапалы графикалық бейнеден бастаңыз және басылғаннан бұрын жіңішке сызықтарды, шыныққан шеттерді және кіші жеке детальдарды тексеріңіз. RIP жұмыс үдерісінде түсті қабаттар әдетте ақ астыңғы қабатпен бірге дайындалады. Ақ қабат қара киімдерде тығыздықты қамтамасыз етеді; әлсіз жабылу трансферден кейін дизайнның сөңгіш болуына әкелуі мүмкін.
Ағымдағы бояу мен пленка комбинациясы үшін берілген немесе расталған профильді қолданыңыз. Егер дизайнда кішкентай мәтін немесе жіңішке детальдар болса, алдымен кішкентай сынақ жасаңыз. Өндірістен бұрын шок, ақ бояудың тығыздығын немесе шешімділікті реттеу өте тез орындалады, ал дайын ауысу өнімін кейінірек жоюға қарағанда тиімдірек.
2-қадам: PET пленкасына дұрыс қабаттар ретінде басып шығару
Таза, құрғақ dtf ауыстыру парақтары баспа басына қарап басылатын бетімен. Көркемдік әдетте айналдырылған сурет ретінде басылады, сондықтан ауысудан кейін ол дұрыс оқылады. Түрлі түсті сурет бірінші басылады, одан кейін оның артынан ақ бояу басылады. Осы кері құрылым DTF жылулық ауысуын тікелей матаға басып шығарудан айыратын себептердің бірі.
Пленканы жазық ұстаңыз және бетінің басылатын бетіне тимеңіз. Пленка иілуі, тозаң немесе саусақ іздері шеткі ақаулар немесе бояудың біркелкі емес тұрақтылығы ретінде көрінуі мүмкін. Егер сіздің шығысыңыз орамның ені бойынша қатарынан өзгерсе, принтердің ақаулы екендігін ойлағаннан бұрын пленканың сақталуы мен берілу кернеуін тексеріңіз.
3-қадам: Қыздыру арқылы ерітілетін борды біркелкі таратыңыз
Ақ бояу әлі ылғалды кезде басылған аймақты DTF желімдік борымен жауып, басылмаған аймақтардан барлық шағын борды алып тастаңыз. Мақсат — бояу бетін толық және біркелкі қаптау, бірақ қалың қабат емес. Кіші детальдардың айналасындағы артық бор престеу кезінде тегіс емес шет пайда болуына әкеледі, ал бос орындар желімдік қасиетті төмендетеді.
Бұл жерде жүйелі ойлау маңызды. dTF фильмі және желімдік бор бояу мен құрғату әдісімен сәйкес келуі керек. Материалдың нұсқасы үшін қараңыз DTF Температураға Сенситивлік және Фильмге Өткізу үшін Ақ Қоңыр Пылдамау Клейі . Кез келген өнім парағын белсенді тұтыну материалдарыңыздың жұмыс істеу нұсқаулығының орнына қолданбаңыз.
4-қадам: Пленканы күйдірмей трансферді құрғатыңыз
Құрғату кезінде бор біркелкі желімдік қабатқа ериді және басылған бейнені сақтайды. Жарияланған технологиялық нұсқаулықтарда бұл кезең жиі 300–325°F (149–163°C) аралығында көрсетіледі, бірақ дұрыс температура мен уақыт бордың, dTF фильмі , және пеш. Алдымен тұтынуға болатын өнімдерді жеткізушінің нұсқаулығын оқыңыз және нәтижені бақыланатын сынақ арқылы растаңыз.
Температураны көрсететін дисплейге сүйенбей, бейнені қараңыз. Жабыстырғыш біркелкі, енді жарқылдаған қабатқа айналуы керек. Түйіршікті қалған ұнтақ жеткіліксіз жылу көрсеткіші болуы мүмкін; артық жылу пленканы деформациялауға, түсін ығысуға немесе жабыстырғыштың болжанбайтын әрекет етуіне әкелуі мүмкін. Тасымалдауды ұстағаннан бұрын оны жазық бетте суытыңыз.
5-қадам: Жасалған бұйымға ыстықпен басып
Киімді қыртыстардан тазарту немесе ылғалды алып тастау үшін алдын ала қысым көрсетіңіз (қажет болса), күйген тасымалдауды орналастырыңыз және тұрақты жылу мен қысым қолданыңыз. Кәсіби нұсқаулықтарда әдетте шамамен 10–15 секунд ішінде 300–325°F температурасы ұсынылады, бірақ киім құрамы, тасымалдау жүйесі және престің калибрлеуі маңызды. Әрбір мата тобы үшін жұмыс істейтін параметрлерді есте сақтау орнына оларды жазып алыңыз.
Қысым біркелкілігін аз бағалау оңай. Пресс орнатылған температураға жетуі мүмкін, бірақ пластина бір жағының басқаша түсуінен әртүрлі нәтижелер беруі мүмкін. Егер шеті салыстырмалы түрде құлағанда, ортасы жабысса, қысым мен киім тігістерін тексеріңіз, басқа барлық айнымалыларды өзгертпес бұрын.
6-қадам: Салқындатып алу, соңғы престеу және тексеру
Салқындатып алу жүйесі үшін тасымалдаушы плёнканы гладкий, бақыланатын қозғалыспен алып тастамас бұрын толығымен салқындатыңыз. Ерте тарту детальдарды көтеруге немесе желімдік байланысты бұзуға әкелуі мүмкін. Плёнканы алып тастағаннан кейін көптеген жұмыс процестері беттің сапасын жақсарту және тасымалдауды орнату үшін қорғаушы қағаз немесе тақырыптық қамтамасыз етуші компаниясы ұсынған қаптау парағы арқылы қысқа соңғы престеу қолданады.
Nəticəni qalayық жарықта тексеріңіз: толық емес шеттерді, түс айырымын, бос ұнтақ іздерін және өте қатты сезілетін аймақтарды іздеңіз. Қайталанатын пресс профилін орнатқаннан кейін ғана жуу сынағын жүргізіңіз. Сәтті DTF жылулық берілуі бір ғана жақсы үлгімен анықталмайды; ол әртүрлі дизайндар мен киімдер бойынша тұрақты нәтижелермен анықталады.
DTF процесіндегі жиі кездесетін қателер мен оларға практикалық шешімдер
- Ақ қаптаманың біркелкі еместігі: тығыздаушының жағдайын, ақ бояудың айналымын және RIP ақ қабатын жылулық прессін өзгертуден бұрын тексеріңіз.
- Графикалық бейненің сыртындағы ұнтақ: ұнтақты алып тастауды немесе сілкіндіруді жақсартыңыз; ұшқын ұнтақ тасымалданғаннан кейін көрінетін болады.
- Төмен адгезия: ұнтақ қабатын, күйдіру нәтижесін, мата ылғалдығын және шынындағы пластина қысымын ретімен тексеріңіз.
- Пленканың айырылу кезіндегі көтерілуі: пленканың ыстық, жылы немесе салқын айырылуын растаңыз, содан кейін уақыт пен температураны тағамдық өндірушінің нұсқауларымен қайтадан салыстырыңыз.
- Тегіс емес шеттер: пленканы жазық және құрғақ орында сақтаңыз, сонымен қатар тасымалдау керілуі мен пластинаға қысымын тексеріңіз.
Қайталанатын DTF жұмыс процесін құрыңыз
Жаңа операторлар үшін тұрақты нәтиже алуға ең тез жол — қарапайым сынақ журналы: дизайн түрі, пленка партиясы, ұнтақ, күйдіру параметрлері, пресс параметрлері, мата, жыртып алу уақыты және нәтиже. Осы жазба бір реттік сәттілікті сенімді процеске айырады. Негізгі параметрлер тұрақтандырылғаннан кейін A3 өндіріс опциясы, мысалы, Суніка SK-A3 DTF Принтер F1080 330мм А3 Директ то Фильм Принтер тек принтердің техникалық сипаттамаларына негізделген емес, бірдей жүйе контекстінде бағалануы мүмкін.
DTF жылулық трансфері бақыланатын реттіліктерді қадағалайды. Бастау үшін сәйкес тұтыну материалдарын таңдаңыз, бір мата түрін растаңыз және әрбір сынақта бір ғана айнымалыны өзгертіңіз. Осы тәсіл процесті анықтауды жеңілдетеді және бастаушыларға күнделікті өндіріс үшін қолданылатын стандарт береді.