EN
Anpassade glasutskrifter: Välj rätt digitalt utskriftsarbetsflöde
Anpassade glasutskrifter kan se premium ut, men ett framgångsrikt uppdrag börjar långt innan bilden når glaset. Den rätta arbetsflödesprocessen måste koppla samman konstverket, glasets tillstånd, bläcksystemet, strategin för vitt bläck, härdningsmetoden och skrivarens kapacitet. För dekorerare, skyltfabrikanter, leverantörer av kampanjprodukter och köpare av trycktjänster handlar det mindre om att hitta en universellt idealisk maskin och mer om att anpassa processen till ändamålet.
Det är särskilt viktigt för digital glasutskrift . En liten serie personliga skyltar har andra prioriteringar än upprepade partier glaspaneler, utställningsföremål, dryckesglas eller komponenter till mobilhöljen. I båda fallen bör dock beslutet fattas utifrån arbetsflödet baklänges: hur måste det färdiga föremålet se ut, tåla och kosta att producera konsekvent?
Börja med den färdiga anpassade glasutskriften, inte med skrivarbrochurens
Innan du jämför utrustning bör du definiera applikationen i praktiska termer. Ses grafiken genom glasets framsida eller är den tryckt på baksidan? Är den dekorativ, ofta hanterad, utsatt för rengöringsmedel eller en del av en inomhusdisplay? Kräver designen ogenomsiktig vit färg bakom färgen, en strukturerad effekt eller variabla namn och serienummerinformation?
Dessa frågor formar arbetsflödet för digital glastryckning. Tryck på baksidan kan skydda konstverket bakom substratet, medan tryck på framsidan kan vara lämpligt när struktur eller direkt visuell påverkan är viktigt. Transparent eller mörk grafik kan bete sig mycket olika på klart glas, så vit färgbotten bör behandlas som ett eget designlager med egna registrerings- och härdningskrav – inte som en automatisk kryssruta.
En användbar köpvana är att begära representativa prov med den faktiska glasarten, konstverket och den avsedda ytbehandlingsprocessen. Högre upplösning ensam ger inte automatiskt ett bättre resultat; kantdetaljer, färglagrets tjocklek, vitlagers justering, betraktningsriktning och ytförberedelse påverkar alla det slutliga intrycket för kunden.
Bedöm glaset innan du väljer den digitala tryckprocessen
Glas är inte ett enhetligt underlag. Floatglas, belagt dekorativt glas, tempererat glas, återvunnet glas, flaskor och formade föremål kan skilja sig åt vad gäller planhet, beläggningar, hanteringskrav och hur lätt en tryckfördelare kan hålla dem. Även glas som verkar rent kan ha fingeravtryck, damm, förpackningsrester eller en beläggning som påverkar vidhäftningen.
Av det skälet ingår rengöring och ytförberedelse i processplanen. Målade tekniska riktlinjer för UV-tryck påpekar att smuts och beläggningar kan störa fästningen av färgen och att förbehandling kan krävas för vissa applikationer. Den exakta metoden bör hämtas från färgtillverkarens riktlinjer och från ett test på den verkliga underlaget; det är inte säkert att anta att en enda förberedelsesmetod passar alla glasprojekt.
Skapa en enkel godkännandekontroll innan produktionen påbörjas: undersök synlig förorening, bekräfta vilken sida som är tryckbar, använd en konsekvent rengöringsrutin och spara ett testat prov. Det är en liten disciplin, men den hindrar ett tryckeri från att diagnostisera varje fästningsproblem som ett fel med skrivaren.
Välj mellan direkt UV-platttryck och en överföringsbaserad metod
För platta, styva delar är direkt UV-platttryckning ofta den mest enkla vägen eftersom skrivaren kan placera färgen direkt på glaset i en kontrollerad bädduppsättning. Det är en bra lösning när motivet varierar, objektet är rimligt plant och du behöver hantera vita, färg- och lackliknande effekter i en enda arbetsflödesprocess. Direkttryckning minskar också ett extra överföringssteg, även om det fortfarande kräver pålitlig fästning och underlagsvalidering.
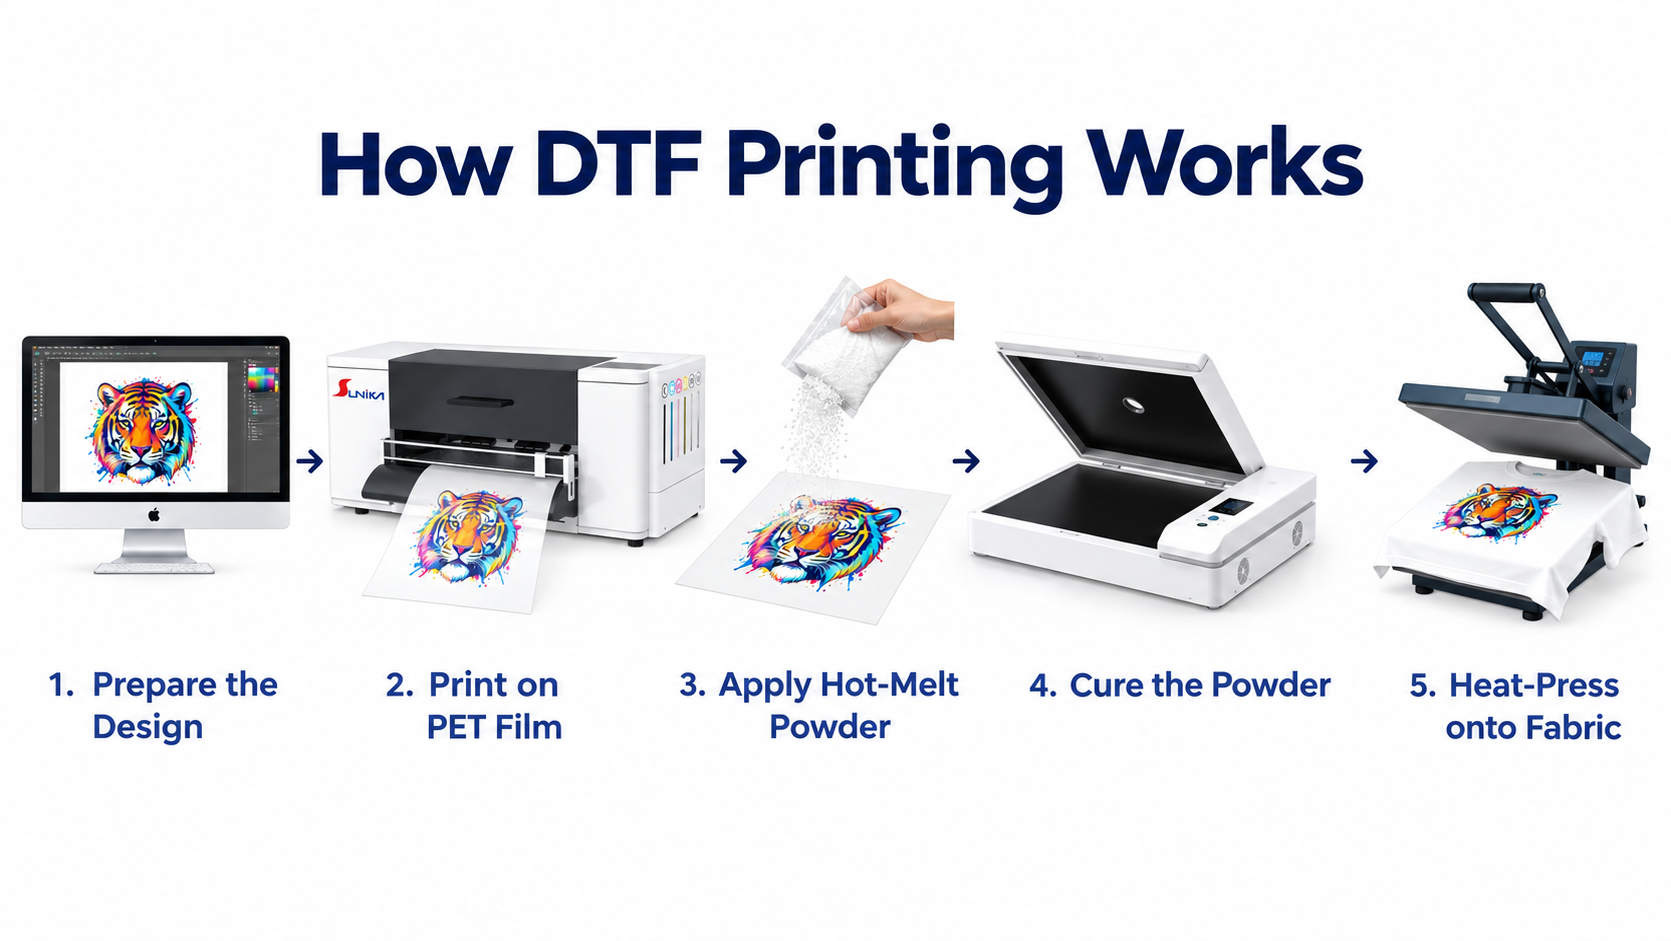
En överföringsbaserad metod, såsom en UV-DTF-arbetsflödesprocess, kan vara lämplig när produktionslaget behöver dekorera former som är svåra att placera på en plattbädd eller när applikationen drar nytta av att applicera en förberedd grafik efter tryckningen. Kompromissen är att överföringsmaterialet, applikationstekniken och slitstyrkan i slutanvändningen blir en del av kvalitetskontrollplanen. Ingen av metoderna är automatiskt bättre; den bättre lösningen beror på delens geometri, orderblandning, motivvariation och den nivå av hantering som den färdiga produkten kommer att utsättas för.
| Beslutsfaktor | Direkt UV-plattbäddsutskrift | Överföringsbaserad arbetsflöde |
|---|---|---|
| Delgeometri | Bäst för platta, stabila delar som kan placeras exakt | Användbart när en formad eller svårmonterad yta styr beslutet |
| Konstnärlig variation | Stödjer på begäran och variabla grafik direkt på underlaget | Kan separera grafikproduktionen från applikationssteget |
| Fokus på kvalitetskontroll | Registrering, bordssättning, ytberedning och härdning | Överföringsapplikation, kantavslutning och slitstarkhet i slutanvändning |
| Köpsfråga | Kan skrivaren och fästutrustningen hantera panelstorleken och jobbmixen? | Förbättrar det extra applikationssteget genomströmningen för denna produkt? |
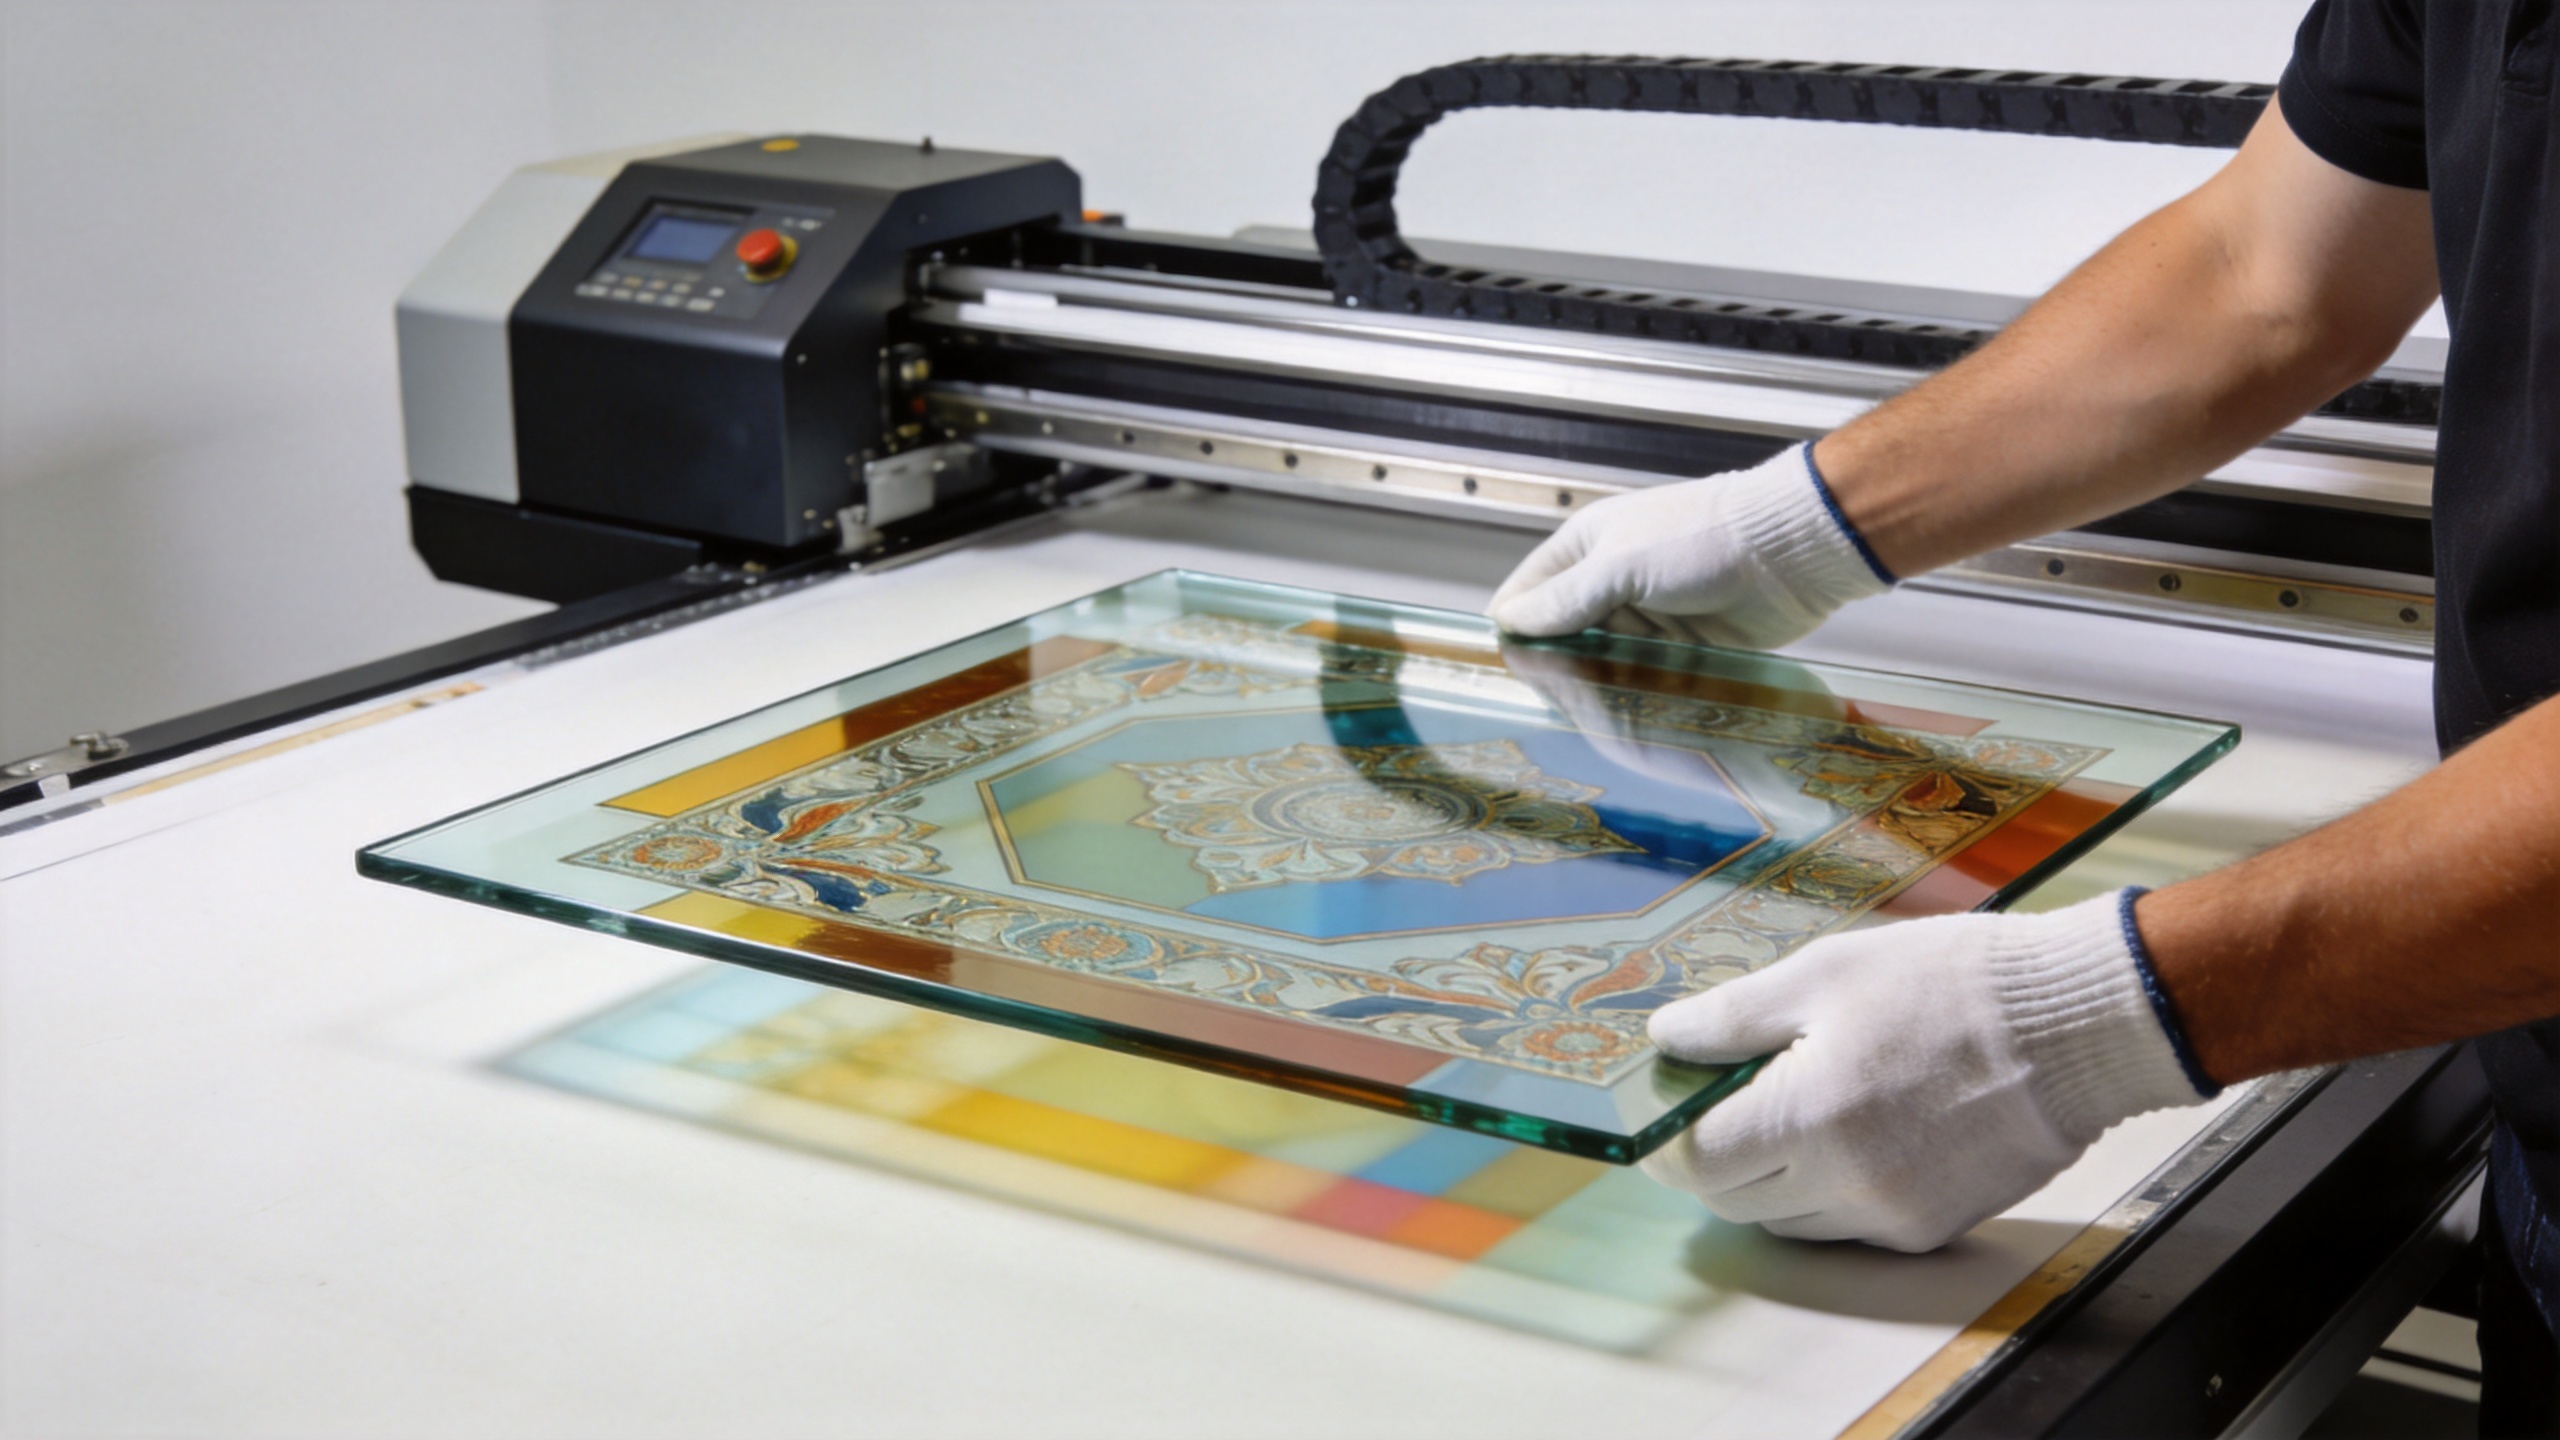
Anpassa UV-plattbäddsskrivaren till de verkliga produktionens begränsningar
För anpassade glasutskrifter bör köpare ofta börja med hastighet eller antal skrivhuvuden. Dessa faktorer är viktiga, men de är inte den första filtreringskriteriet. Börja istället med det största praktiska utskriftsområdet, den maximala materialtjocklek som stöds samt hur konsekvent operatörerna kan lasta och registrera glaset. En kompakt plattbädd kan vara ett rimligt val för provexemplar, små dekorationsföremål och personliga föremål; den kan dock vara fel val för ett företag vars arbetsflöde fokuserar på större paneler eller kontinuerlig batchlastning.
Därefter utvärderar man bläcket och härdningssystemet som ett paket. Den största förändringen för många köpare är insikten om att underlaget, bläcket, färgprofilen, vitskiktet, härdningsinställningen och underhållsrutinen är lika avgörande som själva skrivaren. Rätt härdning är viktigt eftersom UV-bläcket måste härdas tillräckligt för att uppnå den avsedda vidhäftningen och hållbarheten. En preliminär produktionsprovning bör därför inkludera det faktiska glaset, den förväntade bildtäckningen och en inspektion efter härdning – inte bara ett visuellt attraktivt tryck direkt från plattan.
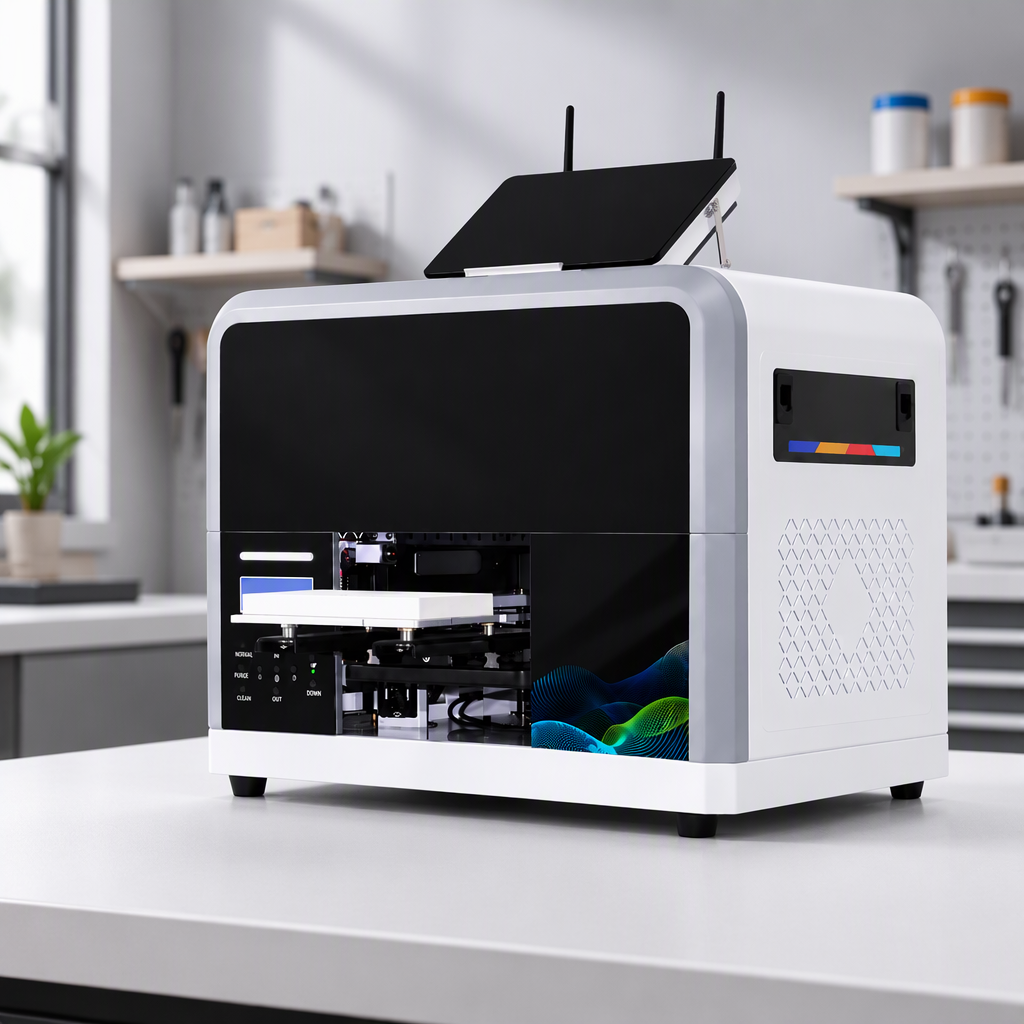
För en mindre direkttryckningsarbetsflöde granskar man den verkliga produktsidan och stödpassningen för Sunika Sk-A3UV Skrivare Single I3200 UV Flatbed Skrivare i förhållande till sina egna materialmått och genomströmningskrav. Där en överföringsorienterad glasdekoreringsprocess är bättre lämpad bedömer man SK-U301 30 cm UV DTF-skrivaren för glas mobilhöljen på samma sätt: utifrån provkvalitet, driftsteg och de applikationer man faktiskt planerar att sälja.
Gör provning, härdning och vidhäftningskontroller till en del av arbetsflödet
Behandla inte en vacker förstautskrift som slutgiltigt godkännande. Tryckhållbarheten beror på kombinationen av yttillstånd, bläckkompatibilitet, härdning och den färdiga produkten användningssätt. För applikationer som kommer att hanteras, rengöras eller skickas genom krävande kanaler bör man komma överens om en provgodkännandeprocess innan ett fullständigt tryckupplag offertas.
Denna process kan inkludera en visuell inspektion, en kantinspektion och en vidhäftningskontroll som är lämplig för aktuell uppgift. Branschriktlinjer hänvisar ofta till skrap- och tejptester för tryckt glas, medan resurser för beläggningsvalidering också diskuterar korsruts-tejp- och lösningsmedels-rubbmätningar. Detta är exempel, inte ett utbyte för att bekräfta den relevanta testmetoden, säkerhetskraven och godkännandekriterierna med bläckleverantören och kunden.
Det är också klokt att dokumentera de godkända inställningarna: glasstyp, rengöringsmetod, konstverkets orientering, färgprofil, vitlagerinställning, härdningsinställningar och testresultat. När en upprepad beställning kommer in är den registreringen mer värdefull än en generisk "glasförinställning".
Varför anpassade glastyck behöver en återanvändbar arbetsgång
Anpassade glastyck godkänns ofta som en engångsvisuell provbit och förväntas sedan bete sig identiskt i senare produktion. Den förväntan är realistisk endast om arbetsgången är dokumenterad. För varje godkänt jobb med anpassade glastyck ska underlagets beskrivning, trycksidan, konstverkets orientering, filen med vitt bläck, rengöringssekvensen, fixturpositionen, härdningsinställningarna och inspektionsanteckningarna sparas tillsammans. Denna registrering gör digital glastryckning mer förutsägbar när samma konstverk återkommer en annan dag eller överlämnas till en annan operatör.
En praktisk urvalskontrolllista för digital glastryckning
- Definiera ändamålet. Registrera hur objektet kommer att visas, hanteras, rengöras, installeras och fraktas.
- Ta med den verkliga underlaget till testet. Bekräfta glasstyp, beläggningar, tjocklek och fästningskrav innan du specificerar en arbetsgång.
- Planera bildlagren. Avgör om projektet kräver omvänd tryckning, vit färg, färglager eller en taktil effekt.
- Jämför processvägarna. Väger direkt UV-platttryckning mot en överföringsbaserad arbetsgång utifrån geometri, jobbmix och hanteringssteg.
- Kör ett representativt prov. Granska färg, registrering, kanter och vidhäftning efter avsedd härdning.
- Välj maskinen utifrån genomströmning och support. Ta hänsyn till det tryckbara området, materialhanteringen, underhållsdisiplinen och möjligheten att återge den godkända provexemplet.
Slutsats: välj arbetsflödet som säkerställer konsekvens
De mest pålitliga anpassade glasutskrifterna kommer från ett sammankopplat system snarare än från en enskild specifikation. Börja med produktkravet, verifiera underlaget och designlagren, välj den direkta eller överföringsbaserade metoden som passar komponenten och se till att härdning och vidhäftning kan kontrolleras på ett upprepet sätt. Detta tillvägagångssätt ger köpare en tydligare grund för att jämföra digitala glasutskriftsanläggningar och hjälper utskriftsföretag att omvandla ett visuellt tilltalande provexempel till en stabil produktionsarbetsflöde.